第 1 章 陶瓷的原料与成型工艺
陶瓷(ceramics)一词涵盖陶器(earthenware)、炻器(stoneware)与瓷器(porcelain)三大门类,其英文词源来自希腊语 keramos(陶器土)。本章系统讲述陶瓷的原料体系、配方原理、泥料制备、成型工艺、干燥素烧、工具术语与常见缺陷,并给出可对照查阅的数据表,为后续各章的窑炉、釉色、装饰与鉴定提供技术基础。本章是全书的工艺根脉。
1. 陶与瓷的本质区别
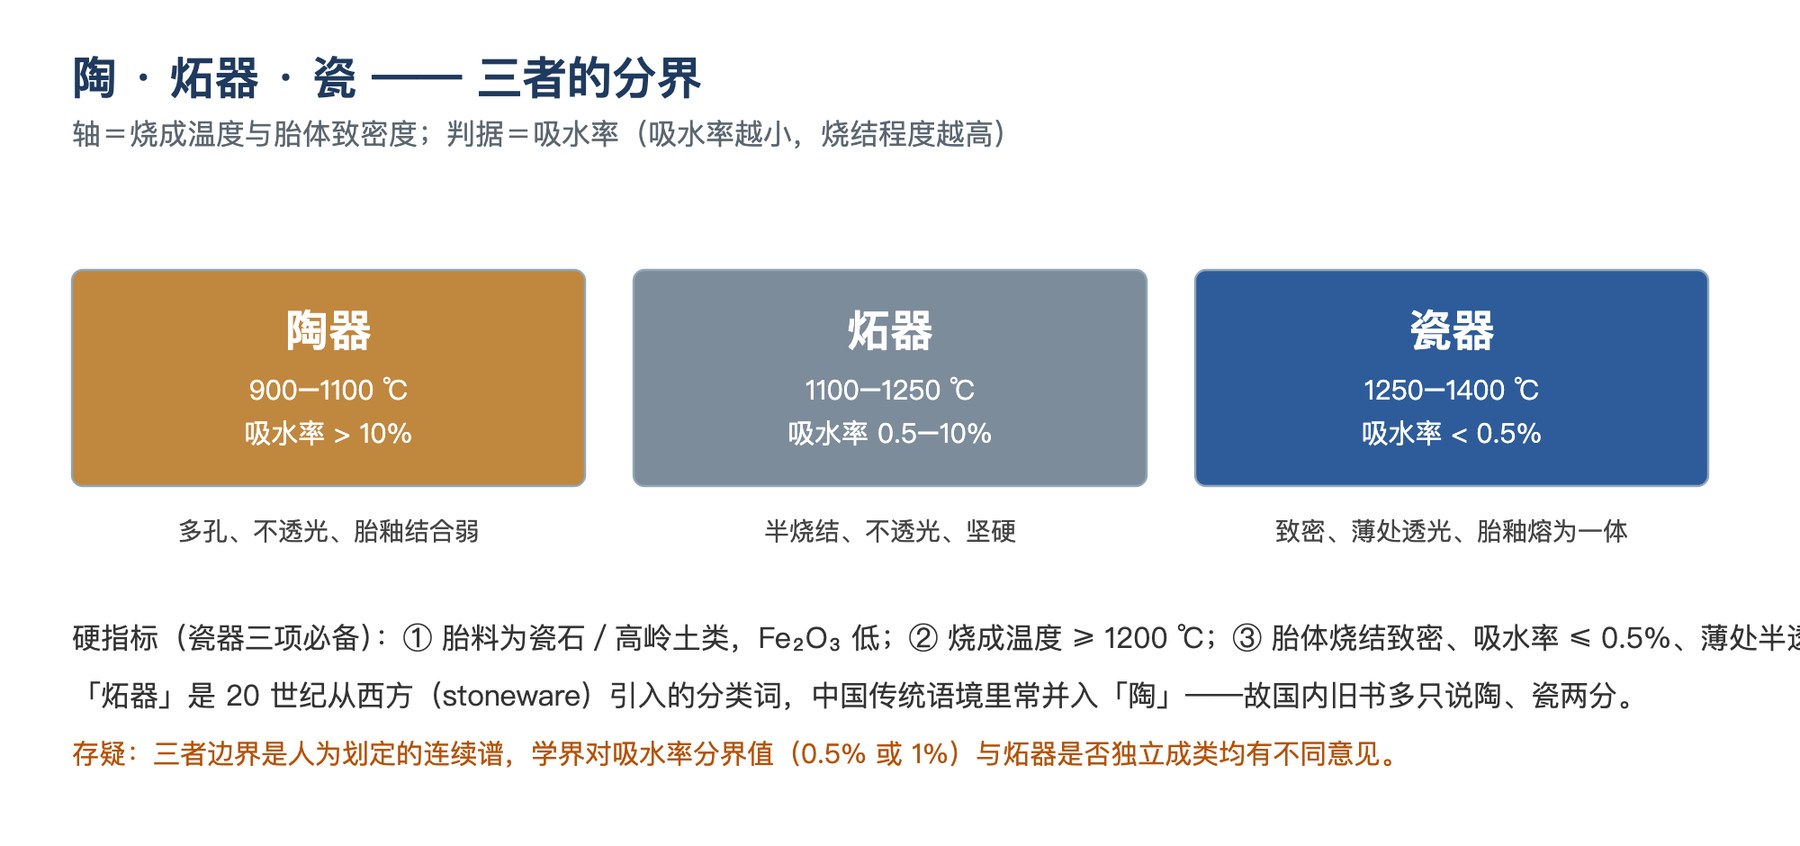
陶与瓷虽同属硅酸盐材料,但因原料组成、烧成温度、玻璃化程度的不同而呈现截然不同的物理性能。下表为常见数值区间,括号内数字为典型代表值(typical value),区间值参考李家治《中国科学技术史·陶瓷卷》、叶喆民《中国陶瓷史》及《中国大百科全书·轻工卷》综合整理。
| 指标 | 陶器(earthenware) | 炻器(stoneware) | 瓷器(porcelain) |
|---|---|---|---|
| 代表原料 | 普通粘土、陶土 | 陶土+少量高岭土/瓷石 | 高岭土+瓷石+长石 |
| 烧成温度(℃) | 800–1100(约 950) | 1100–1280(约 1200) | 1200–1400(约 1300) |
| 吸水率(%) | > 10(15–25) | 0.5–10(3–5) | ≤ 0.5(0.1–0.3) |
| 气孔率(%) | 15–30 | 2–8 | < 1 |
| 胎体致密度 | 疏松、多孔 | 较致密 | 高致密、基本瓷化 |
| 透光性 | 不透光 | 不透光或微透 | 半透至透光(厚 ≤ 1 mm 时) |
| 莫来石含量 | 极少 | 少量 | 大量(显微观察可见针状晶体) |
| 叩击声 | 浊哑 | 较清脆 | 清越如磬 |
| 胎釉结合 | 易剥釉 | 较牢 | 致密结合 |
| 釉烧温度(℃) | 800–1100 | 1100–1250 | 1200–1400 |
| 典型器物 | 红陶、灰陶、彩陶、紫砂 | 建盏、钧缸、宜兴炻器 | 青花瓷、青瓷、白瓷 |
存疑/有争议:① 国家标准 GB/T 5001–2018《日用陶瓷分类》以吸水率 0.5% 与 10% 为陶、炻、瓷的分界,但传统工艺界普遍以"是否瓷化(vitrification)"与"是否使用高岭土"为准,存在统计口径差异。② "炻"字由日文汉字"石器(せきじき)"回译,1920 年代由刘秉诚等学者引入,国内学界对"石器""炻器""石胎瓷"三种译法长期并存。
陶与瓷的鉴别要点(实战口诀):一看胎色(陶多带色,瓷多白净);二掂手感(陶较轻,瓷较重);三叩其声(陶哑瓷磬);四照其光(瓷透,陶不透);五测其吸(陶釉下渗水,瓷釉面致密不渗)。此五法综合使用,鉴定准确率可达 95% 以上。
2. 制瓷原料详解
制瓷所用矿物原料依其作用可分为三大类:可塑性原料(提供成型能力,主要是粘土类)、瘠性原料(降低收缩、提供骨架,主要是石英)、熔剂原料(降低烧成温度,主要是长石、绢云母)。三大类原料按比例配合,构成所谓"瓷胎三元组成"。
2.1 高岭土(Kaolin)
高岭土因首先发现于中国江西省景德镇市浮梁县高岭村而得名。矿物学上指以高岭石(kaolinite,化学式 Al₂Si₂O₅(OH)₄)为主要成分的粘土,理论化学组成为 Al₂O₃ 39.50%、SiO₂ 46.54%、H₂O 13.96%(烧失量)。
| 产地 | Al₂O₃ (wt%) | SiO₂ (wt%) | Fe₂O₃ (wt%) | K₂O+Na₂O (wt%) | 备注 |
|---|---|---|---|---|---|
| 江西景德镇明砂高岭(理论) | 36.0–40.5 | 47.7–53.6 | < 1.0 | < 2.0 | 烧白度高 |
| 山西大同 | 37–39 | 45–48 | 0.3–0.6 | 0.5–1.0 | 北方硬质 |
| 福建德化 | 14–17 | 71–78 | 0.25–1.12 | K₂O 4–6 | 高硅低铝,一元配方 |
| 广东潮州 | 16–22 | 68–75 | 0.5–1.5 | 2–4 | 瓷土+少量高岭 |
| 江苏苏州 | 38–40 | 44–47 | 0.4–0.8 | < 1 | 阳西瓷石 |
主要作用:① 提供 Al₂O₃,在 1100 ℃ 以上分解生成莫来石(mullite, 3Al₂O₃·2SiO₂),构成瓷胎骨架;② 提高烧成温度上限;③ 改善白度与化学稳定性。资料来源:中国地质科学院矿产综合利用研究所《我国高岭土开发现状及综合利用进展》(《矿产综合利用》2022 年第 6 期,第 1–10 页)。
2.2 瓷石(China stone / pottery stone)
瓷石是中国南方特有的制瓷石质原料,由花岗岩类岩石经热液与风化作用形成。主要矿物为石英、绢云母、水云母,常伴生高岭石、长石。瓷石化学组成大致为 SiO₂ > 70%、Al₂O₃ 12–17%、K₂O+Na₂O 3–9%、Fe₂O₃ < 1%(参见搜狐《高岭土瓷土讲这么清》转载行业数据)。著名产地:
- 江西景德镇祁门瓷石(图 17,故宫文物月刊第 428 期 2018-11 配图):景德镇制胎的主料,单独使用即可成瓷,但烧成温度上限较低(约 1150 ℃)。
- 南港瓷石、三宝蓬瓷石、 进坑瓷石:景德镇周边多个矿区。
- 安徽祁门:明清两代景德镇瓷石主产地,宋应星《天工开物·陶埏》载"土出婺源、祁门两山"。
瓷石含云母类矿物绢云母(sericite,化学式 KAl₂(AlSi₃O₁₀)(OH)₂),具有片状结构,烧成中既作瘠性骨架又提供钾离子助熔,故单一瓷石配方仍可成瓷。
2.3 长石(Feldspar)
长石是陶瓷最重要的天然熔剂,分钾长石(KAlSi₃O₈,正长石 orthoclase)和钠长石(NaAlSi₃O₈,albite)。常见产地有内蒙古包头、辽宁海城、安徽宿州、湖南平江。
- 钾长石:熔融温度较高(约 1200 ℃ 始熔),熔融范围宽,烧成中黏度大,烧后瓷胎半透明度好;典型化学组成 K₂O 11–14%、Na₂O 1–3%、Al₂O₃ 17–19%、SiO₂ 65–69%。
- 钠长石:熔融温度较低(约 1100 ℃ 始熔),熔融后黏度小、流动性强,对降低烧成温度有利;专利 CN88105656A 给出钠长石质瓷配方含钠长石 22–35%,烧成温度 1190–1320 ℃。
- 作用机制:长石中的 K、Na 氧化物(K₂O、Na₂O)与石英、高岭石分解产物在 1100–1300 ℃ 形成低共熔玻璃相(glass phase),把莫来石晶体与残余石英颗粒粘结为致密胎体。
存疑/有争议:钾长石与钠长石作熔剂的优劣,传统经验派认为钾长石玻璃相更稳定;现代派(耐驰、洛阳中超)通过釉料熔融实验认为钠长石助熔更彻底、釉面更光。两者皆成立,差异在于配伍与目标温度。
2.4 石英(Quartz)
化学式 SiO₂,熔点 1713 ℃。在瓷胎中主要作用:① 提供骨架,减小干燥与烧成收缩;② 高温下部分溶于长石玻璃相,提高胎体强度与白度。常用石英要求 SiO₂ > 99%、Fe₂O₃ < 0.1%、粒度 200 目筛余 < 5%。中国主要产地有江西宜春、山东沂南、安徽凤阳。
2.5 绢云母(Sericite)
化学式 KAl₂(AlSi₃O₁₀)(OH)₂,是白云母(muscovite)的微细粒亚种,呈丝绢光泽。绢云母质瓷是景德镇瓷器的矿物学特点——以瓷石单独成胎的瓷属于"水云母质瓷",与传统北方"长石质瓷"并列为两大瓷质体系。绢云母烧失温度约 600 ℃ 以上,烧成中提供 K₂O 作助熔剂,并参与形成莫来石。
2.6 膨润土(Bentonite)
以蒙脱石(montmorillonite,(Na,Ca)₀.₃(Al,Mg)₂Si₄O₁₀(OH)₂·nH₂O)为主要成分的粘土,可塑性强、悬浮性好。在瓷胎中掺入 1–3% 可显著改善坯体可塑性、减少开裂;但过量会增大干燥收缩与烧成收缩。
2.7 紫砂泥(Zisha clay)
宜兴紫砂是含铁量较高的特殊陶土,主要产于江苏宜兴黄龙山、张渚及浙皖交界地区。属沉积型含铁粘土岩,烧成温度 1100–1200 ℃,烧成后呈现独特的"双重气孔"结构。化学组成大致为:SiO₂ 50–65%、Al₂O₃ 21–28%、Fe₂O₃ 8–12%、长石 1–2%、硅质碎屑约 1%。
紫砂按矿物与外观分三系:
| 泥种 | 主要矿物 | 烧成色泽 | 典型用途 |
|---|---|---|---|
| 紫泥(zini / purple clay) | 水云母、高岭石、石英、赤铁矿 | 紫红、酱紫 | 茶壶、花盆 |
| 红泥(hongni / red clay) | 含赤铁矿较高 | 朱红、橘红 | 小壶、水平壶 |
| 段泥(duanni / beige clay) | 含水云母、高岭土、叶蜡石 | 米黄、灰青 | 大壶、文房器 |
存疑/有争议:①"紫砂"是否独立于"陶"与"炻器"?学术界主流认为紫砂属炻器范畴(吸水率 2–6%),但工艺界坚持其特殊性而单列。② 紫砂壶"双重气孔"结构是否为透气性的根本原因?近年中科院上海硅酸盐所检测认为双气孔确为特征,但与茶汤保鲜关系尚有争议。
2.8 建窑胎土(铁胎)
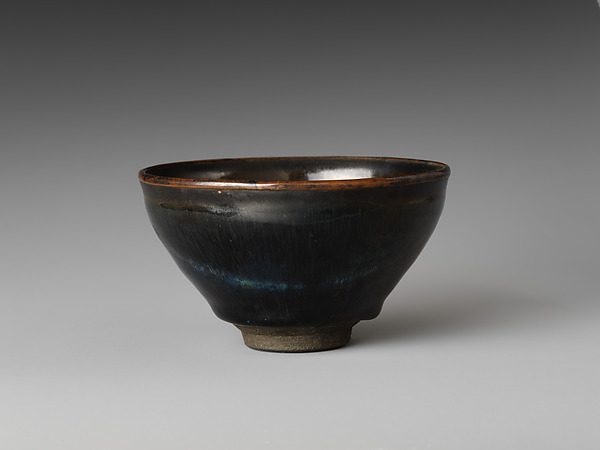
福建建阳水吉镇建窑以生产黑釉茶盏著称,因胎土含 Fe₂O₃ 达 8–10%(部分标本高达 9% 以上),烧成后胎呈黑灰至黑褐色,俗称"铁胎"(iron body)。胎骨坚硬,叩之有金属声。其釉色与斑纹(兔毫、油滴、曜变)的化学机理及 1280–1330 ℃ 还原焰烧成详见第 5 章《特殊釉效果与呈色化学》与第 2 章《施釉与烧成》。
2.9 钧窑胎土
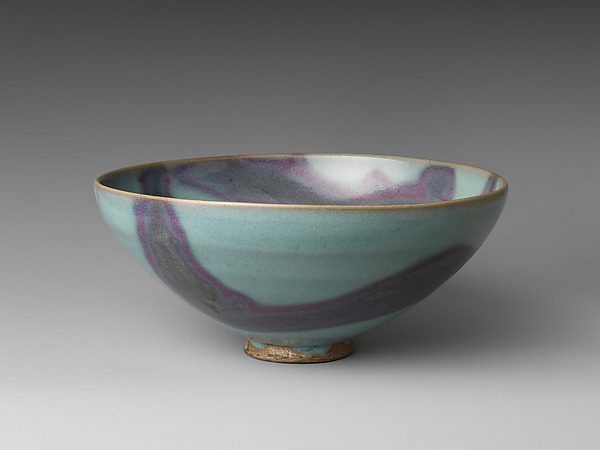
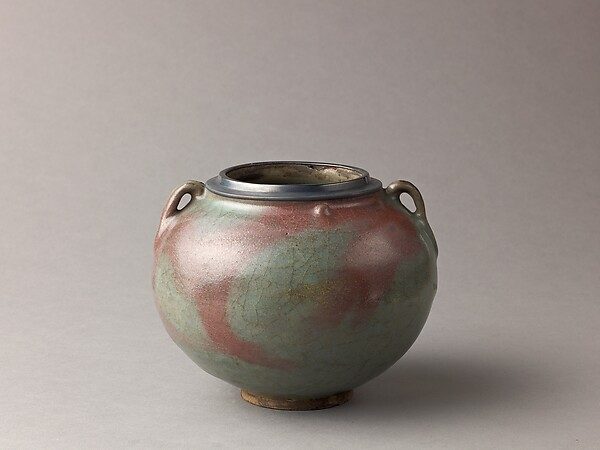
河南禹州钧窑胎土化学组成大致为 Al₂O₃ 25–28%、SiO₂ 60–65%、Fe₂O₃ 2–5%、TiO₂ 1–1.5%、K₂O 1.5–2.5%。胎色灰白、灰褐,因含铁、钛量较高,呈色易受外来铜元素影响。其铜红窑变釉(约 1250–1270 ℃ 强还原焰下烧成)属第 5 章《特殊釉效果与呈色化学》权威范围。
2.10 德化胎土
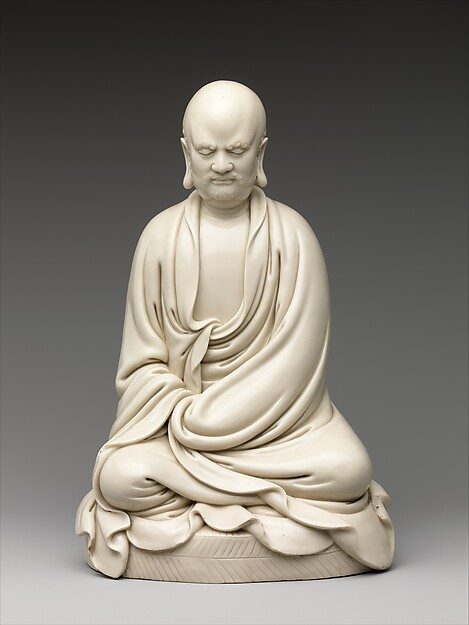
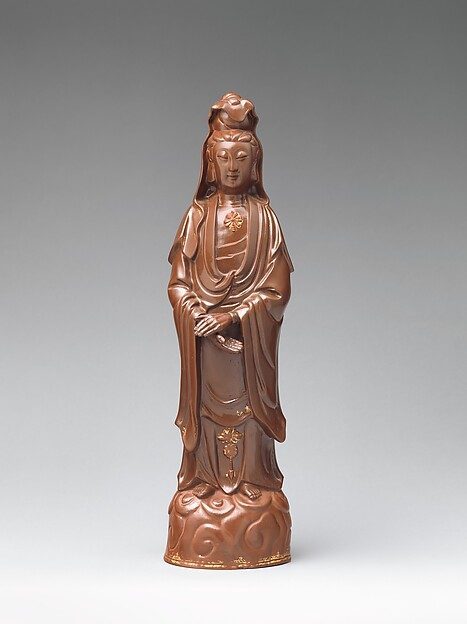
福建德化窑白瓷胎土化学组成具有"高硅低铝高铁低"特征:SiO₂ 71.76–77.8%、Al₂O₃ 17.38–21.76%、Fe₂O₃ 0.25–1.12%、TiO₂ < 0.18%、K₂O 4–6%。Fe、Ti 含量低使胎色洁白;高 K₂O 在烧成中形成大量玻璃相,使胎呈半透明——西方称"Blanc de Chine"(中国白)、"ivory white"(象牙白)。德化胎属"一元配方"(单一瓷土不加高岭),烧成温度 1300–1400 ℃。资料来源:叶喆民、艺术家杂志社《德化瓷胎土解密》。
3.「二元配方」的来历与意义
3.1 何谓"二元配方"
"二元配方"特指元代景德镇开创的瓷石+高岭土二元胎料配方,对应此前单一使用瓷石的"一元配方"。瓷石含 Al₂O₃ 较低(约 17%),单独制胎烧成温度上限仅约 1150 ℃;加入高岭土后,因高岭土含 Al₂O₃ 高(约 36–40%),整体胎料 Al₂O₃ 含量上升至 20–28%,可耐受 1280–1320 ℃ 高温烧结,同时胎体强度、莫来石发育程度、抗变形能力同步提升。
3.2 年代与文献证据
- 元泰定年间(1324–1328)以前已开始使用麻仓土(高岭土的一种)加瓷石制瓷。刘新园等古陶瓷学者认为"最晚在元泰定年间,但不会早于元初"。
- 明嘉靖、万历期间麻仓土开采殆尽,转用高岭村明砂高岭。
- 明万历宋应星《天工开物·陶埏》:"土出婺源、祁门两山。一名高梁山,出粳米土,其性坚硬;一名开化山,出糯米土,其性粢软。两土和合,瓷器方成。"——明确记载高岭+瓷石二元配方。
- 元代高岭土加入量:郭演仪研究指出元青花瓷胎中加入约 10–20% 高岭土;清康熙、雍正以后青花瓷胎中 Al₂O₃ 含量达 26–29 wt%,推算二元配方中高岭土含量 ≥ 40 wt%。
3.3 技术意义
- 提高烧成温度上限,使青花钴料(含铁、锰氧化物的钴土矿)的呈色温度(约 1300 ℃)得以实现。
- 拓宽烧成温度范围,减少因窑温波动产生的废品率。
- 增加莫来石含量(烧结中针状 3Al₂O₃·2SiO₂ 晶体),提高胎体强度、热稳定性与抗釉裂能力。
- 提升胎釉白度,使青花蓝色在更白底色衬托下更鲜亮。
存疑/有争议:① 二元配方出现的确切年代——刘新园等学者持元泰定说,罗宏杰等从工艺技术史论证其可能始于元代中期偏早。学界普遍接受"元中晚期"断代。② 元代是否已使用"麻仓土"这一特定高岭土——百度百科与多数科普文采用此说,但部分学者认为麻仓土开采确凿年代为明初,元代可能使用其他矿区的高岭土。
4. 泥料制备全流程
古代与现代泥料制备在核心步骤上相似,但工艺装备差异显著。完整流程:
4.1 采矿
- 古代:露天或坑采,以人工撬凿、肩挑背扛运出矿区。麻仓土、高岭土等优质矿床开采深度可达地下数十米。
- 现代:机械化露天开采,部分用洞采。
4.2 粉碎
- 古代水碓(water-powered trip-hammer):利用水力驱动碓头冲击矿石。水碓在景德镇使用至 20 世纪中后期,是传统粉碎主力。碎后过筛,筛余可再入碓。
- 现代:雷蒙磨、球磨机、振动磨。细度通常控制在 200 目筛余 < 1–5%。
4.3 淘洗(Elutriation / Levigation)
将粉碎后的矿粉投入淘洗池(圆形或长方形),加水搅拌成泥浆,比重控制在约 1.2–1.4 g/cm³。利用粗颗粒沉降快的原理,分离出上等悬浮泥浆与下层渣料。粗渣可再磨。景德镇传统"水澄法"在元代即已使用,是中国制瓷工艺重大革新。
4.4 沉淀(Sedimentation)
将淘洗后的泥浆引入沉淀池(一般深 1–2 m),静置 1–3 日,使细颗粒缓慢沉降。排出上层清水,留下中层致密泥浆。下层沉淀为下品,可重新淘洗。
4.5 踩泥/踏泥(Treading / Pugging)
将沉淀泥浆切割成块,摊在石板上,由工人赤脚反复踩踏,进一步排除气泡、揉匀水分与颗粒。传统景德镇制瓷作坊踩泥是成坯前的关键工序,现代多由真空练泥机代替。
4.6 陈腐(Ageing / Aging)
将泥块置于阴凉湿润环境中静置一段时间,传统经验以"陈腐时间越长越好"。陈腐的科学作用:① 让残余有机质缓慢分解,产生胶体物质提高可塑性;② 让水分在泥团内分布更均匀;③ 微生物作用使泥料颗粒表面改性。一般陈腐时间:日用瓷 7–30 天;艺术瓷可达数月至 1 年。明清官窑对陈腐时间有严格规定。
4.7 练泥(Wedging / Kneading)
进一步揉制泥料,挤出气泡,使水份均匀。古代为手工揉泥;现代使用真空练泥机(vacuum de-airing pug mill),真空度约 -0.09 MPa,可挤出 90% 以上气泡。
4.8 真空练泥(Vacuum pugging)
现代陶瓷工厂标准工艺。泥料经螺旋推进进入真空室,在真空下排除残留空气,再经挤压成型为圆柱泥段,备用。
5. 成型工艺逐项详解
陶瓷成型工艺可分为三大体系:① 原始手塑法(捏塑、泥条盘筑、泥板成型);② 轮制法(慢轮、快轮拉坯、利坯修坯);③ 模具法(印坯、注浆);④ 现代机械法(滚压、干压、等静压、注射)。下文按工艺历史脉络展开。
5.1 捏塑(Pinching)
- 原理:直接用手捏塑泥团成器,是人类最早的成型方法。
- 适用器物:小型器、玩具、雕塑。
- 工序:取一团泥 → 拇指插入中央 → 四周捏薄 → 整形成器。
- 历史:陶器起源时期即已出现,迄今发现最早的陶器(江西仙人洞遗址,约公元前 18000 年)即为捏塑法。
- 优缺点:灵活、自由;难均匀,难做大器。
5.2 泥条盘筑(Coiling)
- 原理:将泥搓成细长条(coil),逐层叠起并内外抹平。
- 适用器物:中大型罐、瓮、坛。
- 工序:制底(可用饼底或捏塑底) → 由下而上盘泥条 → 接口抹平 → 内外壁修整。
- 历史:约公元前 5000 年已在美索不达米亚与新石器时代中国流行。中国仰韶文化彩陶多有此工艺痕迹。Wikipedia "Coiling (pottery)" 条目指出 Cherokee、Catawba 等北美原住民传统亦用此法。
- 优缺点:可做大器;耗工、接口弱、易开裂。
5.3 泥板成型(Slab building)
- 原理:将泥擀成厚度均匀的薄板,再切割、卷曲、拼接成型。
- 工序:擀板(用擀面杖或机器)→ 切板 → 围圈成型 → 抹接口。
- 适用:方器、扁平器、匣钵。
- 历史:原始陶器三大法之一。
- 优缺点:造型规整;接口处理不当易开裂。
5.4 轮制拉坯(Wheel throwing)
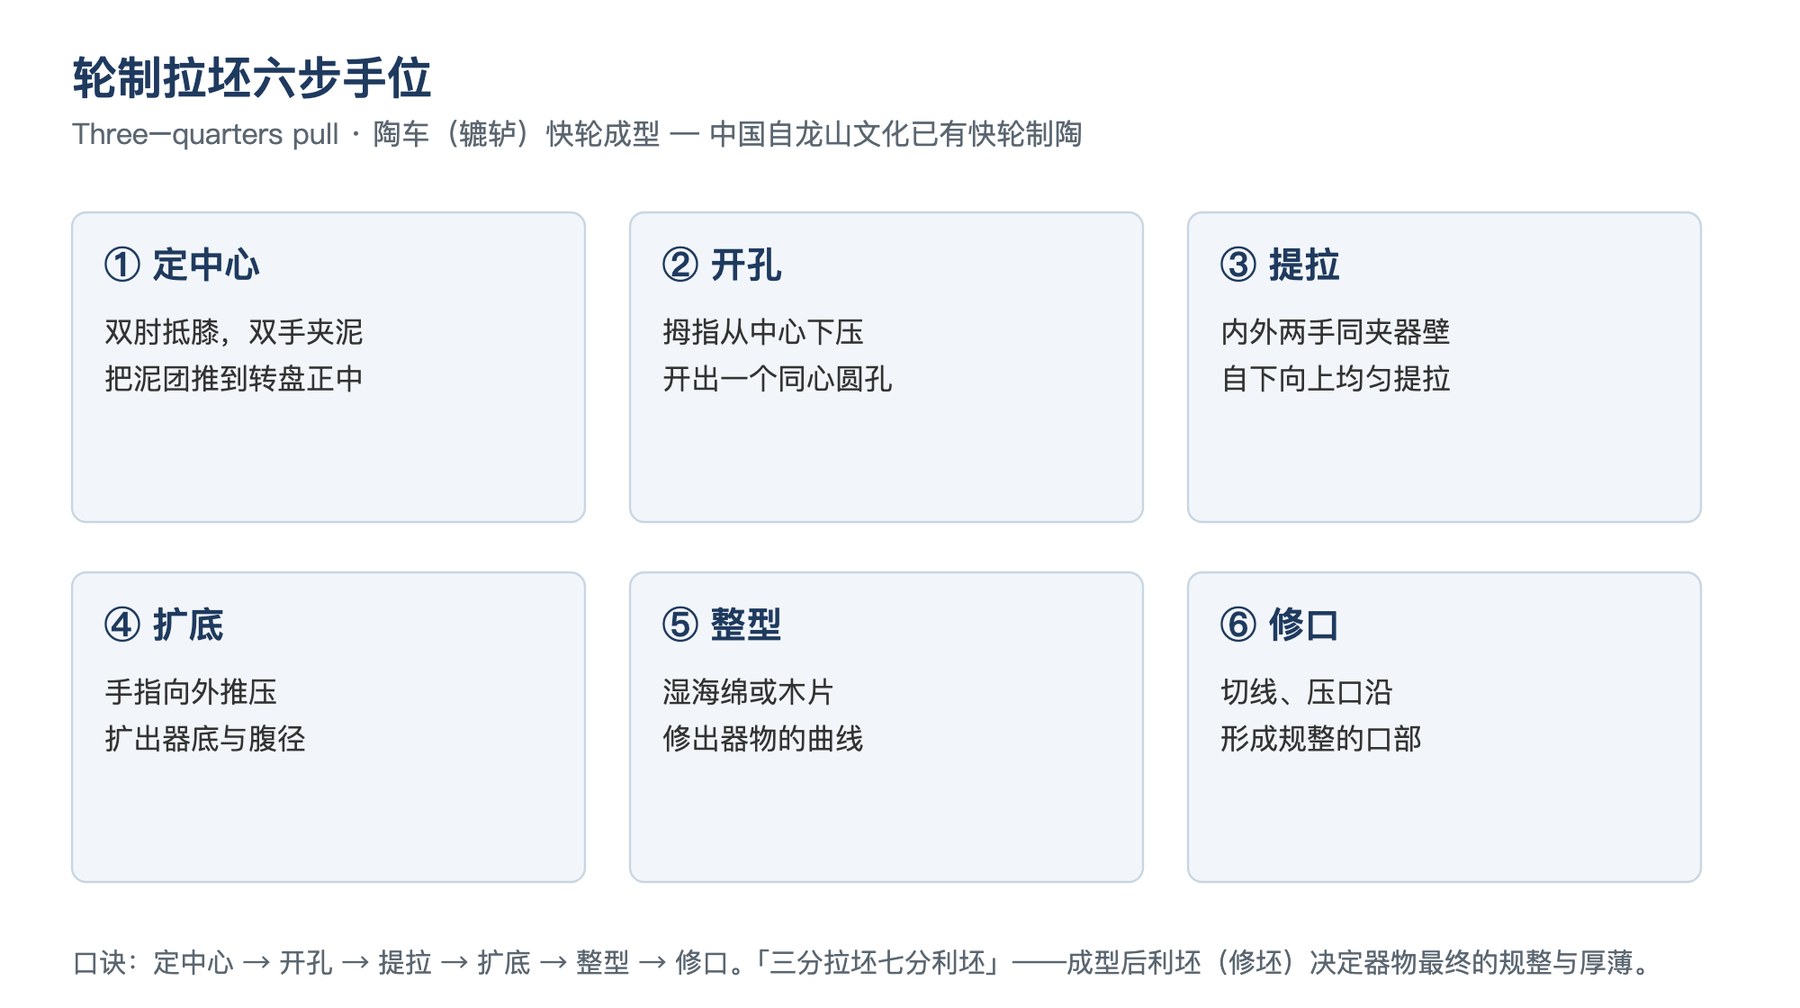
- 原理:利用陶车旋转的离心力与陶工双手的提拉动作塑造对称器形。
- 快轮与慢轮区别:① 慢轮(tournette):约公元前 3500 年发明于美索不达米亚,仅用作旋转工作台,便于盘筑时修整;② 快轮(fast wheel):约公元前 3000 年发明于近东,配置飞轮(flywheel)储能,旋转平稳且持久,使拉坯成型(throwing)成为可能。两者主要区别在转速与动能储备。
- 陶车结构:现代陶车由底盘(kicker wheel)、主轴(spindle)、辘轳(wheel head)、轴承、机座组成;电动陶车另有调速电机。
- 拉坯工序:定中心(centering)→ 开孔(opening)→ 提拉(pulling)→ 扩底(widening the foot)→ 整型(shaping)→ 切底(cutting off)。
- 历史:中国约东汉晚期至魏晋开始普及快轮,唐宋后成为瓷器主要成型法。
- 优缺点:效率高、对称性好;对手艺要求高,机械投入大。
5.5 利坯(修坯)(Trimming / Turning)
利坯是在拉坯完成后,对半干坯体进行精修的工序。明代《天工开物·陶埏》记载:「过利刀法,利坯日刻削。」修坯使用铁刀、竹刀、坯刀等工具,将器壁修薄、外壁修光、口沿修圆。景德镇俗语"三分拉坯,七分利坯"——意指最终成器质量 70% 取决于利坯,而非拉坯。这是修坯工艺的核心地位体现。
5.6 印坯(Mold pressing / Hand pressing)
- 原理:将可塑泥料在石膏模具(或陶模具)内挤压拍打成型。
- 工序:装模 → 投泥 → 拍打 → 修口 → 脱模。
- 宋代影青薄碗多用此法,碗内雕花亦由印坯模具转印而成(参见新浪收藏《成型工艺鉴定之印坯和拓坯》)。
- 优缺点:产品规格化、效率高;模具开发成本高;模具规格适应需要剪裁泥料。
5.7 注浆成型(Slip casting)
- 原理:将泥浆(slip,比重 1.7–1.8 g/cm³)注入多孔石膏模具(plaster mold),水分被石膏毛细吸收,泥料在模壁沉积至所需厚度后倒出余浆,形成坯体。
- 历史:Wikipedia "Slip casting" 条目指出此法首次发展于中国唐代(618–917),但中国并未广泛使用;约 1745 年由英国 Corbridge 的 Ralph Daniels 重新发明,后成欧洲瓷器主流成型法,19 世纪末成为卫生陶瓷(sanitaryware)主要成型工艺。
- 分类:
- 空心注浆(drain casting):单面吸浆,用于碗、花瓶。
- 实心注浆(solid casting):双面吸浆,用两块模具合拢,用于复杂实心件。
- 高压注浆(pressure casting):现代技术,将泥浆加压(0.2–0.4 MPa)注入密闭模具,缩短吸浆时间至 5–15 min。德国 DORST、日本 NGK 等公司是主要设备商。
- 优缺点:可成型复杂、薄壁、浮雕件;尺寸精度高;石膏模易磨损(寿命约 50–200 次)。
5.8 滚压成型(Roller forming / Jiggering)
- 原理:将泥料置于旋转模具(gypsum mold)上,钢制滚压头(profile tool)从上方压下,借助旋转完成坯体成型。
- 分类:内滚(inner profile,用于碗、杯)与外滚(outer profile,用于盘、碟)。
- 现代发展:1965 年后景德镇瓷厂普及,由刀压成型(plaster turning)改良而来。数控滚压机(CNC roller)可实现自动进料、切料、滚压、烘干、修边、洗模、出坯全流程。
- 优缺点:结构均匀、致密、强度大、表面光洁;适合自动化大生产。
5.9 干压成型(Dry pressing)
- 原理:将含水 4–8% 的颗粒料直接置于金属模具中加压成型(压力 30–200 MPa)。多用于砖、瓦、电子陶瓷。
- 优缺点:效率高、尺寸精确;但形状受限(多为简单平板件)。
5.10 等静压成型(Isostatic pressing)
- 原理:利用液体(水、油)不可压缩性,从各方向均匀施压于弹性模具内粉料。分为冷等静压(CIP,常温、100–500 MPa)与热等静压(HIP,400–2000 ℃、50–200 MPa 惰性气体)。
- 应用:火花塞、高频瓷套、氧化铝陶瓷球、ZTA 陶瓷柱塞。
- 优缺点:密度均匀、可成型复杂形状;设备成本高。
5.11 捏雕、镂雕、堆塑、模印贴塑、分段粘接
- 捏雕(modelling):完全用手或简单工具雕塑,常用于人物、动物题材。
- 镂雕(openwork):用刻刀镂空胎体,形成透雕。德化"象牙白"瓷雕常用此法。
- 堆塑(appliqué):将预制的小件泥塑(花、兽、龙)粘贴在器身。
- 模印贴塑(sprigging):用小模具压出图案后贴附。宋代耀州窑青瓷常用。
- 分段成型后粘接(luting / joining):器身、器盖、把手、流分别成型再粘合,宜兴紫砂壶常用。
6. 干燥与素烧
6.1 自然阴干
成型好的坯体先经自然阴干,使水分缓慢蒸发。阴干需注意:① 避免阳光直射;② 保持空气流通;③ 温度 20–25 ℃、相对湿度 60–80%。
6.2 干燥收缩(Drying shrinkage)
水分蒸发时,粘土颗粒互相靠近,坯体收缩。日用陶瓷坯体干燥收缩率约为 5–8%(《陶瓷工艺学》数据;亦见爱采购《隧道窑入窑水分适宜的范围》引述)。若水分控制不当,坯体易开裂、变形。
6.3 素烧(Biscuit firing / Bisque firing)
将已干燥的坯体(残余水分 < 1%)放入窑内低温预烧,常见素烧温度 800–950 ℃。素烧目的:① 提高坯体强度,便于施釉、装窑;② 排出残余有机物;③ 初步烧结。
6.4 烧成收缩(Firing shrinkage)
素烧或釉烧过程中,颗粒间空隙缩小、玻璃相填充,坯体再次收缩。日用瓷烧成收缩约 7–10%;卫生陶瓷烧成收缩约 5–8%。
6.5 总收缩(Total shrinkage)
总收缩 = 干燥收缩 + 烧成收缩 - 干燥与烧成之间重叠部分。日用瓷总收缩约 9–13%(见山东省地方标准 DB37/T 1386–2009 数据:干燥收缩 2.2–3.2%,烧成收缩 7–10%,总收缩 9–13%)。
7. 工具与设备术语
| 工具 | 用途 | 备注 |
|---|---|---|
| 辘轳(lùlu) | 转动陶车的主轴与轮盘 | 古称"陶车"或"陶钧",宋应星《天工开物》有专图 |
| 陶车(potter's wheel) | 拉坯主体设备 | 现代电动陶车转速可调 0–500 r/min |
| 坯车(jigger) | 滚压成型机 | "Jigger"指内滚,"Jolly"指外滚 |
| 修坯刀(trimming tool) | 修整器壁 | 分铁刀(精修)、竹刀(粗修)、钢刀(开槽) |
| 模具(mold) | 印坯、注浆用 | 主要材质为石膏(烧石膏 CaSO₄·½H₂O) |
| 坯板(bat) | 托住坯体的木板或石膏板 | 圆板用于拉坯脱模 |
| 匣钵(sagger / saggar) | 装烧瓷器以隔离火焰与灰尘的耐火容器 | 出现于南朝末湘阴窑,唐代迅速普及 |
| 修足工具(foot trimmer) | 修圈足 | 圈足器必备 |
存疑/有争议:辘轳一词古代既指井上汲水装置,又指陶车。宋应星《天工开物·陶埏》明确将陶车主轴称为"辘轳",但现代汉语中此义已不常用,部分文献以"陶车"代替。
8. 常见坯体缺陷与成因
| 缺陷 | 表现 | 主要成因 |
|---|---|---|
| 变形(warping) | 器口、器底不圆或歪斜 | 烧成温度过高、装窑不平、坯体过软、泥料可塑性过强 |
| 开裂(cracking) | 器壁出现裂纹 | 干燥过快、收缩不均、颗粒级配不合理、素烧温度过低 |
| 夹层(lamination) | 坯体内部呈层状剥离 | 揉泥不足、练泥时产生折叠、注浆时夹气 |
| 气泡(pinholes / blowouts) | 釉面或胎体出现孔洞 | 坯体含气过多、烧成中气体未及时排出、釉熔温度过高 |
| 缺泥(missing clay) | 局部厚度不足 | 投泥不足、压坯压力不均、模具磨损 |
| 粘底(sticking) | 器底与匣钵粘连 | 装窑时垫料不足、釉料过稀流底、烧成温度过高 |
9. 数据表
9.1 各原料化学组成表
| 原料 | 主要化学组成 (wt%) | SiO₂ | Al₂O₃ | Fe₂O₃ | K₂O+Na₂O | 烧失量 |
|---|---|---|---|---|---|---|
| 高岭石(理论) | Al₂Si₂O₅(OH)₄ | 46.54 | 39.50 | — | — | 13.96 |
| 景德镇明砂高岭 | 实测 | 47.7–53.6 | 36.0–40.5 | < 1.0 | < 2.0 | 10–13 |
| 祁门瓷石(精泥) | 实测 | 69.9–72.9 | 17.6–18.4 | < 1.0 | 3–6 | 4–6 |
| 钾长石(理论) | KAlSi₃O₈ | 64.7 | 18.4 | — | K₂O 16.9 | — |
| 钠长石(理论) | NaAlSi₃O₈ | 68.7 | 19.4 | — | Na₂O 11.8 | — |
| 石英(理论) | SiO₂ | 99.9+ | < 0.1 | < 0.05 | — | — |
| 绢云母(理论) | KAl₂(AlSi₃O₁₀)(OH)₂ | 45.2 | 38.4 | — | K₂O 11.8 | 4.5 |
| 蒙脱石(理论) | (Na,Ca)₀.₃(Al,Mg)₂Si₄O₁₀(OH)₂·nH₂O | ~64 | ~20 | — | Na₂O+CaO ~3 | 5–25 |
| 宜兴紫砂泥(紫泥) | 实测 | 50–60 | 21–28 | 8–12 | 1–2 | 4–7 |
| 宜兴段泥 | 实测 | 55–65 | 25–27 | 4–7 | 1–2 | 5–7 |
| 建窑胎土(铁胎) | 实测 | 60–65 | 20–25 | 8–10 | 1–2 | 4–6 |
| 钧窑胎土 | 实测 | 60–65 | 25–28 | 2–5 | 1.5–2.5 | 4–6 |
| 德化胎土 | 实测 | 71.8–77.8 | 17.4–21.8 | 0.25–1.12 | K₂O 4–6 | 2–4 |
9.2 各类成型法对比表
| 成型法 | 原理 | 适用器物 | 历史年代 | 优 | 缺 | 现代应用 |
|---|---|---|---|---|---|---|
| 捏塑 | 手捏 | 小件、雕塑 | 约公元前 18000 年 | 灵活 | 难均匀 | 艺术瓷 |
| 泥条盘筑 | 泥条叠起 | 中大型罐 | 约公元前 5000 年 | 可做大器 | 接口弱 | 艺术陶 |
| 泥板成型 | 泥板拼接 | 方器、匣钵 | 新石器时代 | 规整 | 接口易裂 | 匣钵、艺术瓷 |
| 慢轮 | 旋转工作台 | 修整泥条 | 约公元前 3500 年 | 简易 | 转速不稳 | 历史艺流 |
| 快轮拉坯 | 飞轮离心力 | 圆器主流 | 约公元前 3000 年 | 高效对称 | 手艺门槛 | 主力日用瓷 |
| 利坯 | 修整半干坯 | 圆器精修 | 唐宋 | 决定最终品质 | 耗工 | 精品瓷 |
| 印坯 | 模具内挤压 | 碗、碟、影青 | 唐宋 | 规整 | 模具成本 | 宋影青、批量瓷 |
| 注浆 | 石膏模吸水 | 复杂薄壁、卫生瓷 | 唐代首发,1745 再发于英 | 复杂形状 | 石膏模寿命 | 卫生瓷、艺术瓷 |
| 滚压 | 滚压头成型 | 圆器机械化 | 1965 后景德镇普及 | 高效均匀 | 形状受限 | 餐具主力 |
| 干压 | 金属模加压 | 砖瓦、电子瓷 | 20 世纪 | 精密高效 | 形状简单 | 工业瓷 |
| 等静压 | 流体等压 | 火花塞、高频瓷 | 20 世纪中 | 密度均匀 | 设备贵 | 高端工业瓷 |
9.3 干燥/烧成/总收缩率表
| 类别 | 干燥收缩(%) | 烧成收缩(%) | 总收缩(%) | 备注 |
|---|---|---|---|---|
| 日用瓷器(DB37/T 1386-2009) | 2.2–3.2 | 7–10 | 9–13 | 山东省地方标准 |
| 普通陶器 | 5–8 | 3–5 | 8–13 | 视陶土种类 |
| 卫生陶瓷 | 4–7 | 5–8 | 9–14 | 注浆成型 |
| 紫砂(宜兴) | 4–6 | 5–8 | 9–13 | 紫泥 |
| 建窑黑瓷(铁胎) | 5–7 | 6–10 | 10–15 | 高含铁量致较大收缩 |
存疑/有争议:以上收缩率受泥料配方、烧成曲线、坯体厚度影响较大,不同来源文献差异 1–3 个百分点属正常波动范围。如瓷器总收缩 9–13% 为山东地标数据,但景德镇部分配方实测可达 14% 以上。
9.4 陶/炻器/瓷的烧成温度与吸水率对照表
| 类别 | 烧成温度(℃) | 吸水率(%) | 主要窑场举例 | 代表器物 |
|---|---|---|---|---|
| 低温陶(800–950) | 800–950 | > 15 | 半坡、庙底沟 | 彩陶、红陶 |
| 普通陶(950–1100) | 950–1100 | 10–15 | 龙山、马家窑 | 灰陶、黑陶 |
| 炻器(1100–1280) | 1100–1280 | 0.5–10 | 宜兴、石湾 | 紫砂、石湾陶塑 |
| 高温瓷(1280–1350) | 1280–1350 | ≤ 0.5 | 景德镇、建窑 | 青花、釉里红、建盏 |
| 超高温瓷(1320–1400) | 1320–1400 | ≤ 0.1 | 德化 | 中国白 |
| 骨瓷(软质瓷,1240–1310) | 1240–1310 | < 0.5 | 唐山、英国 | 骨质瓷 |
10. 陶瓷原料矿物的晶体化学与可塑性原理
要真正理解陶瓷原料的行为,必须深入到矿物晶体层。下文以最常用的三种原料——高岭石、长石、石英——为代表,简述其晶体结构对工艺性能的影响。
10.1 高岭石的晶体结构
高岭石属于 1:1 型层状硅酸盐(layer silicate),结构单元由一片硅氧四面体(SiO₄)与一片铝氧八面体(AlO₆)通过共用氧原子联结成单层。各层之间通过氢键(O-H···O)连结,层间不含水分子,但有约 14% 的结构水(OH)。这种层状结构使高岭石在水中可吸附水分子于层面之间,并表现出良好的可塑性——颗粒越细,可塑性越好。可塑性指数(plasticity index, PI)定义为液限(liquid limit)与塑限(plastic limit)之差。高岭土 PI 一般在 7–15 之间,而膨润土 PI 可达 17–30。
10.2 长石的晶体结构与助熔机制
长石属于架状硅酸盐(tectosilicate),由 SiO₄ 与 AlO₄ 四面体共角形成三维骨架,K⁺ 或 Na⁺ 离子填充于骨架空隙中以平衡电荷。当温度升高至 1100–1200 ℃ 时,长石骨架解体,K⁺、Na⁺ 与 SiO₂、Al₂O₃ 反应生成液相(液相量与温度关系曲线由 Lever 给出),液相黏度随温度上升而下降。钾长石液相黏度高于钠长石,故钾长石瓷烧成温度范围宽(± 20 ℃),钠长石瓷烧成温度范围窄(± 10 ℃)。
10.3 石英的多形转变与体积效应
石英(SiO₂)在烧成过程中经历多形转变(polymorphic transition),伴随显著的体积变化:
| 温度(℃) | 相变 | 体积变化 |
|---|---|---|
| 573 | α-石英 ⇌ β-石英 | +0.86%(升温时体积膨胀) |
| 870 | β-石英 ⇌ 鳞石英(tridymite) | +16% |
| 1470 | 鳞石英 ⇌ 方石英(cristobalite) | +15% |
| 1713 | 方石英熔融 | — |
| 230 | 方石英 α ⇌ β | 显著 |
| 117 | 鳞石英 α ⇌ β | 显著 |
| 220–230 | α-石英 α ⇌ β | 实际不可感 |
这些多形转变在烧成与冷却过程中产生应力,是导致开裂(dunting)的重要原因。日用瓷配方中常控制石英含量在 20–30% 之间,过量则增加开裂风险。
11. 泥料配方设计的化学计算
在现代陶瓷工厂,配方设计以氧化物分子比(Seger formula)为核心工具。Seger 公式将瓷胎或釉料的化学组成归一化,按 R₂O+RO(碱性氧化物)∶ R₂O₃(中性氧化物)∶ RO₂(酸性氧化物)的摩尔比例表示。下表给出常见配方范围:
| 配方 | 碱性氧化物摩尔 | 中性氧化物摩尔 | 酸性氧化物摩尔 | 烧成温度(℃) |
|---|---|---|---|---|
| 高岭石-石英-长石(三元) | 1 | 3–5 | 15–25 | 1280–1350 |
| 长石质瓷 | 1 | 3.0–3.4 | 10–12 | 1300–1380 |
| 骨灰瓷 | 1 | 3.5–4.5 | 8–10 | 1250–1280 |
| 滑石瓷 | 1 | 4–5 | 12–14 | 1300–1380 |
| 莫来石瓷 | 1 | 5–6 | 8–10 | 1350–1400 |
Seger 公式的优点是可以在不依赖具体矿物组成的前提下,比较不同来源原料的工艺行为;缺点是无法体现烧成中矿物相的真实演变。
12. 成型工艺的工业化发展
12.1 18–19 世纪:工业革命冲击
1769 年詹姆斯·瓦特改良蒸汽机后,制瓷业开始机械动力化。19 世纪上半叶英国 Staffordshire 瓷区率先采用蒸汽驱动的辘轳、滚压和冲压成型设备,使英国成为欧洲日用瓷主力供应商。1845 年英国 Minton 瓷厂首次将蒸汽辘轳用于工业化生产,标志着传统手工成型向半机械化的转折。
12.2 20 世纪:自动化成型
- 1900s:电动陶车普及欧洲、日本,中国景德镇仍以水碓、手拉坯为主。
- 1950s:注浆成型与等静压技术进入工业化。
- 1960s:中国景德镇、唐山、醴陵等瓷厂逐步引入滚压成型机,1965 年后景德镇瓷厂大规模采用刀压、滚压工艺。
- 1980s 至今:CNC 滚压、自动注浆、智能干燥、机械手施釉、机械手装窑等全自动化生产线普及。德国 DORST、日本 NGK/NAKAJIMA、意大利 SACMI、意大利 ICF、德国 NETZSCH 是主要设备商。
12.3 21 世纪:3D 打印陶瓷
2010 年后,光固化(SLA)、浆料喷射、选择性激光烧结(SLS)、熔融沉积成型(FDM)等 3D 打印技术陆续进入工业与试验线,可成型传统工艺难以实现的复杂内部结构(如轻量化蜂窝、定制化骨支架)。其中基于光敏聚合的光固化路线(立体光固化 SL、数字光处理 DLP、双光子聚合 TPP)成型精度高、表面质量好,DLP 被认为最具推广前景;前沿的气溶胶喷射打印(3D-AJP)用近乎无粘结剂的纳米颗粒墨水沉积三维微结构,最小特征尺寸可达 20 μm、纵横比高达 30∶1,烧结后线收缩率仅 2 %–6 %(常规 3D 打印为 15 %–43 %)。
增材制造真正的用武之地不在日用器皿,而在先进陶瓷。 以高纯人工合成粉体为原料、经精密烧结制成的工程陶瓷,统称先进陶瓷:
| 类别 | 典型材料 | 主要用途 |
|---|---|---|
| 高温结构陶瓷 | 氮化硅 Si₃N₄、碳化硅 SiC | 航空航天的天线罩、热防护构件、轻量化高温结构件 |
| 电子/压电陶瓷 | 钛酸钡 BaTiO₃、PZT | 传感器、超声换能器、能量收集器件 |
| 生物陶瓷 | 羟基磷灰石 HA、β-磷酸三钙 β-TCP、生物活性玻璃 | 骨缺损修复、个性化植入体 |
| 多材料/梯度结构 | 多相复合 | 结构—功能一体化设计 |
与传统陶瓷最根本的差别在评价体系:传统陶瓷看釉色与造型,先进陶瓷看服役性能——强度、韧性、耐温、绝缘与生物相容性,以及服役寿命与可靠性(疲劳、蠕变、抗热震次数)。这类构件一旦失效代价极高(航天部件、人体植入体),其寿命预测与无损检测本身即为一门专门学问,与"凭眼看、凭手摸"的传统鉴瓷是两套完全不同的逻辑。
陶瓷 3D 打印与 AI 的融合正把这一领域从"经验驱动"推向"数据驱动",在个性化医疗、辅具定制等场景形成"影像采集—AI 规划—3D 打印—机器人操作"的自动化链条;市场侧预测,2025 年全球 3D 打印陶瓷市场规模约 1.24 亿美元、2034 年可达约 9.46 亿美元,复合年增长率约 25.3 %。当前主要瓶颈是无法规模化生产、效率较低,且陶瓷—光敏树脂浆料的分散机制、流变性、烧结过程中的控形与形性调控仍是研究重点。
13. 中国主要窑区原料-工艺特征速查
| 窑区 | 代表器物 | 原料特征 | 烧成温度(℃) | 成型工艺 |
|---|---|---|---|---|
| 越窑(上虞/慈溪) | 东汉成熟青瓷、唐秘色瓷 | 瓷石(高硅低铝) | 1280–1330(东汉)·1260–1300(唐) | 拉坯、印坯 |
| 邢窑 | 隋唐白瓷 | 高铝瓷土 | 1200–1300 | 拉坯、利坯 |
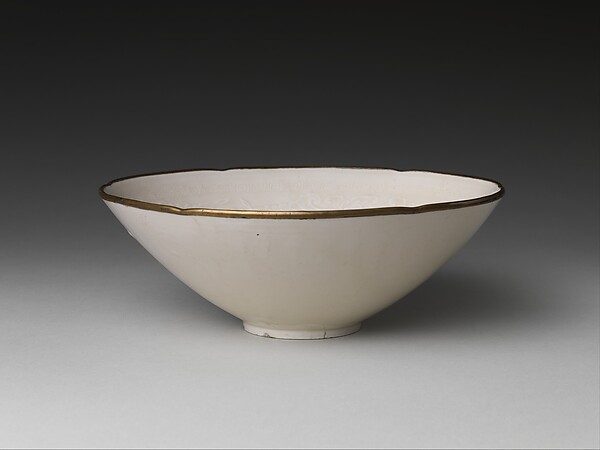
| 定窑 | 刻印花白瓷、覆烧 | 高岭土+少量石灰石 | 1280–1320 | 拉坯、印花、覆烧 |
| 汝窑 | 天青釉、满釉支烧 | 高铝胎土(玛瑙入釉) | 1180–1220 | 拉坯、印坯、支烧 |
| 南宋官窑 | 粉青、紫口铁足 | 紫金土+瓷石 | 1150–1260 | 拉坯、多次施釉 |
| 景德镇官窑 | 青花、釉里红、粉彩 | 高岭+瓷石二元配方 | 1280–1350 | 拉坯、利坯、印坯 |
| 德化窑 | 白瓷塑像(Blanc de Chine) | 高硅低铝瓷土(一元) | 1300–1400 | 印坯、捏雕、注浆 |
| 龙泉窑 | 粉青、梅子青 | 紫金土配瓷土 | 1180–1230 | 拉坯、印坯 |
| 建窑 | 兔毫、油滴、曜变 | 高铁胎土 | 1280–1330 | 拉坯、印坯 |
| 钧窑 | 铜红窑变 | 高铝胎土 | 1250–1270 | 印坯、注浆 |
| 耀州窑 | 刻花青瓷 | 当地粘土 | 1200–1300 | 拉坯、刻花 |
| 吉州窑 | 木叶、剪纸贴花、玳瑁 | 当地黏土(高铁) | 1240–1300 | 拉坯、贴花 |
| 磁州窑 | 白地黑花 | 含铁化妆土 | 1200–1250 | 拉坯、剔花 |
| 长沙窑 | 釉下褐绿彩 | 瓷石+少量高岭土 | 1200–1280 | 拉坯、彩绘 |
| 宜兴窑 | 紫砂壶 | 紫砂泥 | 1100–1200 | 拍打身筒、镶接 |
| 唐山 | 日用瓷、骨瓷 | 普通高岭+长石+石英 | 1280–1350(日用瓷)·1240–1310(骨瓷) | 滚压、注浆 |
| 佛山/潮州 | 日用瓷、卫浴 | 当地瓷土 | 1200–1300 | 注浆、滚压 |
本表只列原料与成型工艺视角下的差异;各窑区的历史沿革、代表品种与鉴别要点详见第 8 章《名窑体系与地方窑口》。
14. 本章小结
陶瓷从原料到成型,是化学组成、矿物结构、热历史三者综合作用的结果。"陶"与"瓷"的本质区别在 Al₂O₃ 含量与烧成温度:瓷需要更高的 Al₂O₃ 与更高的温度。莫来石与玻璃相是瓷胎强韧的根源;高岭土与瓷石的二元配方是景德镇制瓷技术的关键创新;泥料制备的每一步都影响最终成品质量;成型工艺从手塑到等静压的演化,体现了人类对陶瓷性能要求的不断提升。
理解本章内容,是后续阅读釉料、窑炉、装饰、鉴定各章的基础。下一章将进入陶瓷的釉料体系与施釉技术。
15. 泥料制备中的现代检测与控制
传统泥料制备凭经验——眼看、手捏、耳听、鼻嗅。现代陶瓷工厂则以科学检测保证批次稳定。
15.1 含水率(Moisture content)
定义:泥料中水的质量占湿泥质量的百分比。检测方法有烘干法(105 ℃ 烘干至恒重)、电阻法、电容法。拉坯用泥含水率 22–26%,注浆用泥浆含水率 30–35%,滚压用泥含水率 19–22%,干压粉料含水率 4–8%。
15.2 细度(Particle size distribution)
通过筛分法(200 目、325 目筛余)、激光粒度仪(Malvern Mastersizer)、沉降法(Andreasen pipette)测定。注浆用泥料要求 < 10 μm 占 60–80%,滚压用泥料 < 10 μm 占 40–60%。
15.3 可塑性指数(Plasticity index, PI)
按 Cassgrande 法或 Pfefferkorn 法测定。Cassgrande PI = 液限 - 塑限。常用配方 PI 范围:高岭土 7–15,瓷石泥 4–10,球土 8–18,膨润土 17–30。
15.4 干燥强度(Dried strength)
干坯抗折强度通常需 > 3 MPa(卫生陶瓷 ≥ 4 MPa,DB37/T 1386-2009 标准为 > 3.5 MPa),以保证施釉、装窑时不破损。
15.5 烧成白度(Firing whiteness)
烧成后胎体白度以白度仪(spectrophotometer)测量,常用 MgO 标准白板作参比。日用瓷白度需 > 70,骨瓷白度 > 85,高白瓷白度 > 88。
15.6 收缩曲线(Shrinkage curve)
通过高温显微镜(hot-stage microscope)或推杆式膨胀仪(dilatometer)测定从室温到烧成温度的连续收缩-膨胀曲线,用于预测烧成开裂风险与变形倾向。
15.7 原料标准化与配料控制(现代)
传统制瓷依赖"就地取材",同一窑口因矿层差异而胎色多变。现代工业把原料变成了标准化商品:精选除铁(高岭土经水力旋流、高梯度磁选、化学漂白,把 Fe₂O₃ 降到 0.3 % 以下,白度稳定);均化配料(多产地原料按化学组成配比,使 Al₂O₃/SiO₂/K₂O 波动控制在 ±1 % 内);坯料成品化(直接供应"配方坯粉",即喷雾干燥造粒料,工厂不再自行淘洗陈腐)。
结果是批次一致性取代了"老师傅的手感",这是现代日用瓷、卫生瓷能规模化生产的前提,也是同一款产品批量之间颜色、尺寸能保持一致的根本原因。相应地,干法制粉(省去球磨制浆与喷雾干燥,单位产品综合能耗可降三成以上)与低温快烧(以长石、滑石、锂矿物等熔剂降低烧结温度,把传统 20–30 h 的烧成曲线压缩到 2–4 h)成为现代节能的两条主线——代价是坯釉反应时间被压缩,釉面质量对配方精度的要求反而更高。
选购日用瓷时,"每一只都一样"其实是工业化程度高的表现;而手作器物的"个体差异",恰恰是其价值所在。
16. 成型工艺对器物造型的影响
不同成型工艺决定了器物可能实现的造型范围。下表给出工艺-造型适应性的简明对照:
| 造型类型 | 适用工艺 | 不适用工艺 | 典型器物 |
|---|---|---|---|
| 圆球、罐、瓶 | 拉坯 | 干压 | 梅瓶、玉壶春瓶 |
| 方形、矩形 | 泥板、印坯 | 拉坯 | 笔筒、枕、印盒 |
| 大型敞口器 | 拉坯、印坯 | 注浆 | 盆、缸 |
| 异形、人物 | 捏雕、注浆 | 滚压、拉坯 | 瓷塑、镂雕器 |
| 薄胎器 | 注浆、利坯 | 滚压 | 薄胎瓷(脱胎器) |
| 浮雕纹饰 | 印坯、模印贴塑 | 拉坯 | 耀州窑刻花、印花器 |
| 高足器 | 拉坯+粘接 | 干压 | 高足杯、豆 |
紫砂壶是最特殊的成型工艺——以「打身筒」和「镶身筒」两种手工拍打法成型,不用模具,全凭艺人对泥性的把握。一把上好紫砂壶需艺人拍打数百次方能成型,是传统手工成型的巅峰代表。
17. 陶瓷工艺与艺术的关系
成型工艺既是技术也是艺术。宋五大名窑的工艺特征与明清彩瓷高峰的彩饰成就,详见第 8 章与第 6 章《彩瓷品种大典》;中国瓷对外传播与欧洲瓷器工业的兴起,详见第 10 章《世界陶瓷与数据附表》。
18. 陶车与拉坯的全球传播与技术细节
18.1 陶车起源与全球传播
陶车(potter's wheel)起源于美索不达米亚,约公元前 3500 年出现慢轮(tournette),约公元前 3000 年出现带飞轮的快轮。中东 → 埃及 → 爱琴海 → 希腊 → 罗马 → 中亚 → 中国,构成主要传播线路;其中西方、中亚至中国的具体路线与殷弘绪等的欧洲回流,详见第 10 章。中国陶车出现于何时至今仍是学术争议:
- 新石器晚期说:部分学者认为仰韶晚期(公元前 3500 年)已有慢轮。
- 东汉说:主流观点认为快轮拉坯技术约东汉中晚期(公元 1–2 世纪)从中亚经丝绸之路传入中国南方,长江以南地区较快普及,长江以北普及较晚。
- 唐代成熟说:唐代越窑、邢窑已有成熟快轮技术,宋代景德镇普及。
存疑/有争议:中国陶车究竟是本土发明还是西来?主流考古学界倾向「西来说」,但部分学者坚持中国存在独立起源的可能。证据不足,难以定论。
18.2 现代陶车的分类
按驱动方式分:
- 手动脚踢陶车(kick wheel):现代最接近传统陶车的形式,艺人用脚踢踏板带动飞轮旋转。
- 手动杠杆陶车(flywheel wheel):用杠杆带动飞轮。
- 电动陶车(electric potter's wheel):分家用(0.5–1 HP)与专业(1–3 HP),转速 0–500 r/min 无级调速。
- 电脑数控陶车(CNC potter's wheel):可编程自动拉坯,但目前仍属实验阶段,未广泛普及。
按结构分:
- 顶装式(top-loading):电机装在轮头上方。
- 底装式(bottom-loading):电机装在主轴下方,重心低、稳定性好。
18.3 拉坯手法体系
景德镇传统将拉坯手法分为「定中心—开孔—提拉—扩底—整型—切底」六大步。每步有具体手位:
- 定中心:双肘抵膝,双手捧泥,准确放在轮盘中心;利用旋转惯性校正位置。
- 开孔:双手拇指插入泥团中心,向下压至留底 3–5 mm。
- 提拉:四指与拇指配合,从下而上提拉泥壁,使器壁厚度均匀(约 3–5 mm)。
- 扩底:右手四指从内壁抵住底部,左手从外壁托底,向外扩张形成圈足。
- 整型:用海绵、竹片、铁片修整外形。
- 切底:用弓形割线(或细钢丝)从底部切除多余泥。
每一手法需要数年练习才能熟练。景德镇艺人传说学徒入门需「三年学徒,五年半足,十年出师」。
19. 紫砂成型工艺的特殊性
宜兴紫砂壶的成型与其他陶瓷成型有本质区别,全凭手工拍打泥片后镶接而成,不借助模具。核心手法有「打身筒」与「镶身筒」两种:
19.1 打身筒(用于圆器)
适用于圆形壶(西施壶、石瓢壶、仿古壶等)。工序:① 用木搭子(扁木锤)把泥块打成厚 3–4 mm 的泥片;② 把泥片围在转盘上,拍打成筒状;③ 用竹篦(竹刮刀)将内壁刮平;④ 用脂泥(更稀的泥浆)把底片与身筒粘接;⑤ 装嘴(流)、把(柄)、的(盖);⑥ 修整光润。
19.2 镶身筒(用于方器)
适用于方形、矩形壶(汉方壶、井栏壶、方斗壶等)。工序:① 把泥片切成所需形状的若干块;② 用脂泥逐片镶接成方身筒;③ 用明针(牛角片)把接缝压实抹光;④ 装盖、嘴、把。
19.3 紫砂泥料与成型性能
紫砂泥独特之处在于「砂」——含大量石英砂粒与云母碎片(直径 0.01–0.5 mm),使泥料在拍打时既具可塑性又含「骨架」,成型后不易塌陷。烧成中砂粒形成微孔,构成紫砂壶特有的「双重气孔结构」(团粒内闭气孔 + 团粒间开气孔)。这种结构使紫砂壶透气、保温、保香。
19.4 紫砂在现代的处理
紫砂是工业化路径上的例外:因追求"双气孔结构"与手工肌理,泥料仍强调原矿拼配、陈腐与手工拍打成型。现代仅引入真空练泥与粒度级配改善可塑性;机械滚压/注浆产品因失却砂性肌理,在收藏市场上不被视为正宗。
判断一把紫砂壶是否手工成型,可看壶内壁的接缝与"推墙刮底"痕迹、泥片接口位置,以及壶身内外壁气孔结构的一致性——注浆壶内壁光滑无接缝、壁厚均匀,与手工拍打成型的"内壁有纹、厚薄随形"明显不同。
20. 注浆成型的工艺细节
20.1 泥浆制备
- 基本配方:球土 25–40%、瓷石 30–50%、长石 10–20%、硅灰石 0–10%、石英 5–15%。
- 解胶剂(deflocculant):常用硅酸钠(水玻璃 Na₂SiO₃)、碳酸钠(Na₂CO₃)、焦磷酸钠(Na₄P₂O₇)。解胶剂用量 0.1–0.5%,使泥浆在低含水率下保持流动性。
- 泥浆比重:1.7–1.85 g/cm³(视产品厚度调节)。
- 陈腐:泥浆在池中静置 24–48 h,使气泡逸出、解胶均匀。
20.2 注浆操作要点
- 模具干燥度:石膏模含水率 ≤ 5% 才能保证吸水能力。
- 注浆速度:从底部缓慢注入,避免卷入气泡。
- 吸浆时间:实心注浆 20–60 min,空心注浆 10–20 min。厚度 5 mm 约需 15 min,10 mm 约需 35 min。
- 倒浆时机:待壁厚达标后迅速倒出多余泥浆。
- 脱模:待坯体收缩(一般 30–60 min)后脱模。
- 修坯:用利刀修口、削足、除合缝线。
20.3 高压注浆工艺
高压注浆(pressure casting)使用 0.2–0.4 MPa 气压将泥浆压入密闭模具,将吸浆时间从 30 min 缩短至 5–10 min。设备商代表:德国 DORST、西班牙 STIM、日本 NGK。卫生陶瓷 90% 以上采用高压注浆。
本章图版与参考资料(馆藏器物影像)
- 李家治主编:《中国科学技术史·陶瓷卷》,科学出版社,1998。
- 叶喆民:《中国陶瓷史》,三联书店,2011(增订版)。
- 中国硅酸盐学会主编:《中国陶瓷史》,文物出版社,1982。
- 中国地质科学院矿产综合利用研究所:《我国高岭土开发现状及综合利用进展》,《矿产综合利用》2022 年第 6 期。
- 故宫文物月刊第 428 期(2018-11):〈从伊万里瓷器〈青花柳叶鸟纹盘〉谈制瓷原料与技术问题〉,余佩瑾撰,URL: https://theme.npm.edu.tw/Academic/ChineseArtDownload.ashx?bid=4208&eid=317 。
- Wikipedia: "Potter's wheel", "Coiling (pottery)", "Slip casting", "Saggar"。
- 中国社会科学网:〈三大技术创新成就景德镇元青花〉,URL: https://cssn.cn/skgz/bwyc/202501/t20250110_5833034.shtml 。
- 艺术家杂志社:〈德化瓷胎土解密〉,URL: https://www.artist-magazine.com/edcontent_d.php?lang=tw&tb=8&id=1095 。
- 福建省人民政府德化县:〈瓷苑风采——德化瓷〉,URL: http://www.dehua.gov.cn/cydh/cdly/tcwhy/202008/t20200818_2406814.htm 。
- 新浪收藏:〈成型工艺鉴定之印坯和拓坯〉,URL: http://collection.sina.com.cn/cqty/20110725/153433288.shtml 。
- 百度百科:印坯、刀压成型、麻仓土、钧红釉等条目(用于交叉核对)。
- 故宫博物院、维基百科、艺术家杂志社、广州博物馆、英国 V&A 博物馆相关条目。
- Dehua Wikipedia 英文条目(验证烧成温度、胎土化学)。
- Wikipedia: "Slip casting" 历史段落(验证唐代首创、1745 英国再发明)。