第 2 章 施釉与烧成(釉、窑炉、火焰与装烧)
引言:从泥土到玻璃
中国陶瓷工艺最核心的秘密,不在造型、也不在彩绘,而在于把一件疏松多孔的泥胎,经由"施釉—装烧—火候—气氛"四道工序的协同作用,转变为表面光洁、致密如玉、可盛水、可久藏的器物。本章以百科全书条目化的方式,系统讨论釉的本质、分类、呈色氧化物、施釉技法、窑炉形制、装烧工艺、火焰气氛、烧成温度、二次烤花、烧成缺陷以及四张核心数据表,为后续第 3 章(装饰技法与七十二道工序)、第 4 章(单色釉大全)、第 5 章(特殊釉效果与呈色化学)打下技术底座。
2.1 釉的本质(Essence of Glaze)
2.1.1 定义
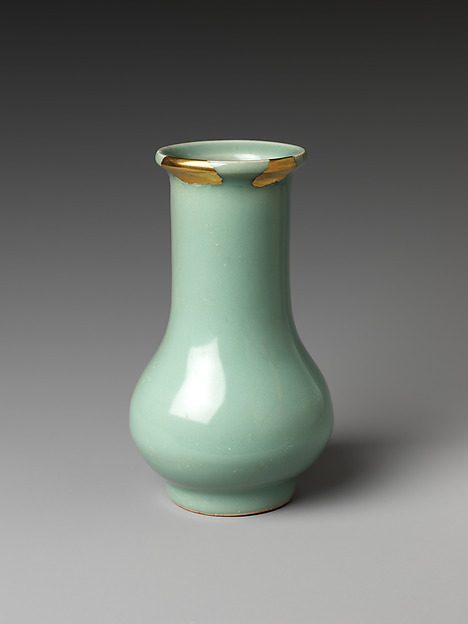
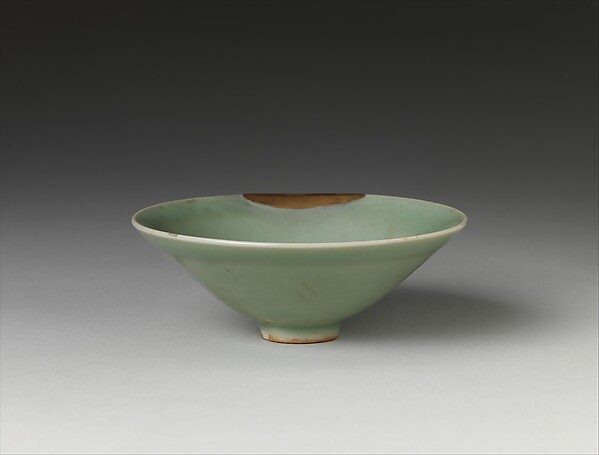
釉(glaze) 是覆盖于陶瓷胎体表面的一层玻璃态或半玻璃态薄层,厚度通常在 0.1–0.5 mm 之间,少数厚釉品种(龙泉粉青、梅子青、宋代官窑)可达 0.5–1.0 mm。釉在高温下熔融,冷却后由过冷液体(supercooled liquid)状态凝固为非晶态固体。
2.1.2 与胎的结合层(Interface Layer)
釉与胎并非简单粘附。在烧成过程中,釉中的部分成分会向下渗透、胎中的可溶碱也会向上扩散,形成厚度约 5–30 μm 的中间层(intermediate layer)。这层在扫描电镜下呈梯度过渡,是决定釉面"剥釉"或"开片"的关键地带。
2.1.3 SiO₂-Al₂O₃-助熔剂三元体系
所有硅酸盐釉(silicate glaze)都可归为以下三元组成:
| 成分 | 作用 | 典型含量 |
|---|---|---|
| SiO₂(二氧化硅) | 玻璃骨架,决定透明度与硬度 | 60–75 % |
| Al₂O₃(氧化铝) | 提高釉熔点、防止流釉、增强化学稳定性 | 8–18 % |
| 助熔剂(RO + R₂O) | 降低熔融温度,包括 CaO、MgO、K₂O、Na₂O、PbO 等 | 10–25 % |
- 酸性氧化物(SiO₂) 与 碱性氧化物(RO、R₂O) 之和的比值用硅碱比(SiO₂ : RO)表示。釉式(Seger formula) 把所有 RO+R₂O 摩尔数归一为 1.0,便于配方比较。
- 石灰釉(钙釉)C/A(CaO/Al₂O₃)比高,光亮透明、硬度大;长石釉(钾/钠釉)流动性好、釉面柔和;铅釉(PbO)熔点低、折射率高,呈高度光泽。
2.1.4 釉的作用
- 装饰(decoration):提供色彩、开片、结晶、窑变等视觉语言。
- 保护(protection):封堵胎体微孔,防止液体渗漏与油盐侵蚀。
- 防渗(anti-permeation):陶器素胎渗水率可达 8–15 %,上釉后降至 < 0.5 %。
- 改善手感:触觉由"土"变"玉"。
- 遮盖(masking):掩盖胎色与成型瑕疵。
- 卫生(hygiene):玻璃态釉面不易挂污,便于清洗。
2.2 釉的分类
2.2.1 按烧成温度
| 类型 | 温度区间 | 代表釉色 |
|---|---|---|
| 低温釉(low-fire glaze) | 700–1100 ℃ | 铅釉、琉璃、唐三彩低温釉、粉彩、珐琅彩 |
| 中温釉(middle-fire) | 1100–1250 ℃ | 陶器釉、釉下彩、低温炻器釉 |
| 高温釉(high-fire glaze) | 1250–1350 ℃ | 青瓷、白瓷、黑釉、高温颜色釉 |
2.2.2 按制备方式
- 生釉(raw glaze / raw leadless glaze):原料不预熔,釉浆直接施于素胎。古代绝大多数青瓷、白瓷、黑釉属此类。
- 熔块釉(frit glaze / fritted glaze):预先将部分原料熔成玻璃(frit),水淬后研磨成釉浆,是现代低温釉(无铅配方)的主流制备方式。其化学配方、无铅化路径与工业应用详见第 5 章《特殊釉效果与呈色化学》。
2.2.3 按外观
| 类型 | 特征 | 范例 |
|---|---|---|
| 透明釉(transparent glaze) | 露出胎色与纹饰 | 影青、青白瓷 |
| 乳浊釉(opaque glaze) | 含 SnO₂、ZrO₂、骨灰等乳浊剂 | 唐三彩蓝、绿、宋代官窑 |
| 无光釉(mat glaze) | 结晶粗大、漫反射 | 宋代汝窑(部分无光)、宜钧 |
| 结晶釉(crystalline glaze) | 缓慢冷却析出大晶体 | 铁锈花、硅酸锌结晶釉 |
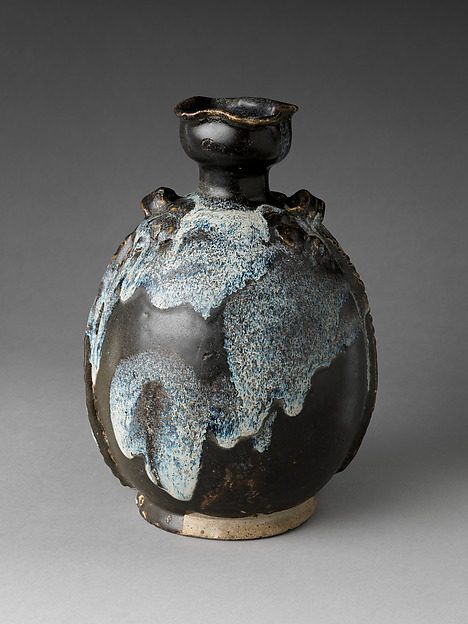
| 花釉(flambé / yaobian) | 两种以上釉料流淌交融 | 钧窑窑变花釉 |
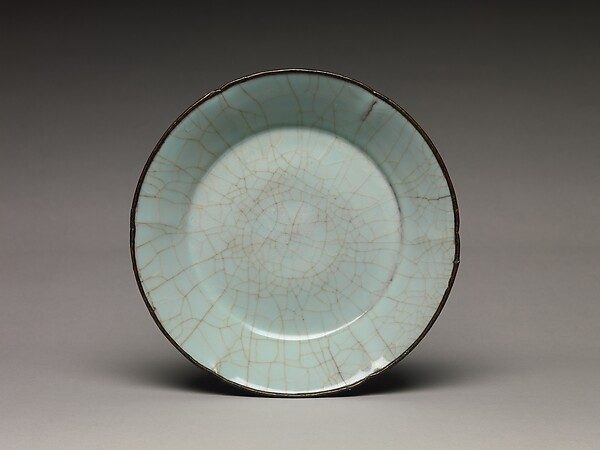
| 裂纹釉(crackle / ice-crackle) | 釉与胎膨胀系数不匹配,冷却时釉裂 | 哥釉、官釉、青瓷开片 |
2.2.4 按施釉方式
分浸釉、荡釉、浇釉、刷釉、吹釉、喷釉、洒釉、轮釉、涂釉九种,详见 §2.4。
2.3 呈色氧化物基础表(Color-producing Oxides)
下表汇总陶瓷釉与胎体常用的呈色元素(coloring elements)在氧化焰(oxidation)与还原焰(reduction)下的典型发色,是第 4 章青瓷系、第 5 章彩瓷系的化学底座。
| 氧化物 | 化学式 | 氧化焰色相 | 还原焰色相 | 典型应用 |
|---|---|---|---|---|
| 氧化铁 | Fe₂O₃ / FeO | 黄、褐、酱(Fe³⁺) | 青、绿、黑、蓝(Fe²⁺) | 青瓷(Fe²⁺)、建盏兔毫(Fe³⁺析晶)、酱釉 |
| 氧化铜 | CuO / Cu₂O | 绿(Cu²⁺) | 紫红、宝石红(Cu₂⁺、Cu 胶体) | 唐三彩绿、钧窑紫红 |
| 氧化钴 | CoO | 蓝、靛蓝(受气氛影响小) | 蓝色稳定,偶偏紫 | 青花、祭蓝、釉里红(局部) |
| 氧化锰 | MnO₂ / Mn₂O₃ | 紫褐、棕黑 | 黄褐 | 唐三彩褐、紫砂 |
| 氧化铬 | Cr₂O₃ | 翠绿、黄绿(pH 敏感) | 绿、橄榄 | 低温绿釉(受 Zn/Sn 调色) |
| 氧化镍 | NiO | 灰绿、褐、紫红(不稳定) | 同上(多变) | 现代结晶釉、窑变釉 |
| 氧化钛 | TiO₂ | 黄、象牙色 | 不显色或泛黄 | 低温黄釉(多以 Ti-Se-Cr 复合呈色) |
| 氧化锑 | Sb₂O₃ / Sb₂O₅ | 黄(与 Pb 共熔) | 同上 | 传统"锑黄"低温釉 |
| 氧化金 | Au / AuCl₃ | 紫红(金胶体) | 不显色 | 胭脂红(卡卡西)、金水 |
| 氧化锡 | SnO₂ | 白色乳浊剂、不显色 | 同上 | 乳浊釉、锡黄(与 Cr 复配) |
| 氧化锆 | ZrO₂ / ZrSiO₄ | 白色乳浊剂 | 同上 | 现代乳浊釉、锆黄、锆蓝 |
| 氧化磷 | P₂O₅(磷酸盐) | 乳浊化、析晶 | 助熔 | 骨瓷乳浊、分相釉 |
机理要点:
- 变价金属(Fe、Cu、Mn、Co、Ni、Cr、Sb)在不同焰性、pH、Al/Si 比下呈现多种色相,是青瓷(Fe²⁺)、钧红(Cu₂O)、唐三彩(Cu/Mn/Fe 三色)的化学基础。
- 胶体着色(colloidal coloration):Au、Cu、Fe 在还原或特定冷却条件下形成胶体粒子(粒径 10–100 nm),产生釉里红胭脂色、曜变天目等特殊效果。
- 分相釉(phase-separated glaze):如钧窑系含 P₂O₅ 高,分相产生连续相 + 分散相的乳光效果(瑞利散射),是"雨过天青"呈色机理之一(存疑:亦有研究归因于 Fe²⁺/Fe³⁺ 比例与气泡散射,有争议)。
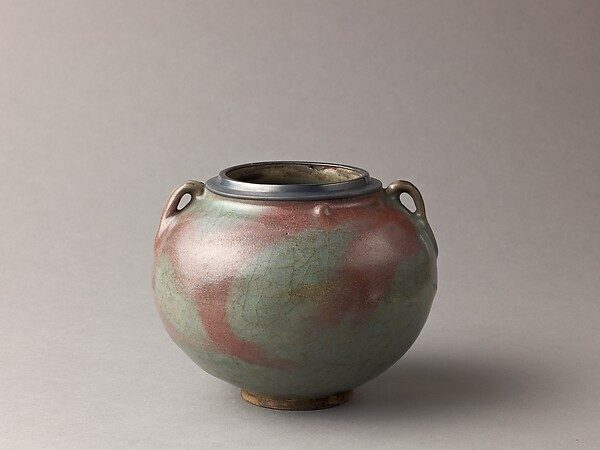
存疑 / 有争议:钧窑"窑变"主因——传统说法认为是"铜元素分相 + 还原气氛",但现代光谱分析提示 P₂O₅ 分相 + 液-液分相 (liquid-liquid phase separation) 同样关键。陈显求等学者(1980s)认为"分相液滴(10–100 nm)瑞利散射"是蓝乳光主因;秦大树等指出铜红斑需"局部还原 + 缓慢冷却 + 釉层厚度 > 0.8 mm"三条件。本章并列两种观点。
2.4 施釉方法逐项(Glazing Techniques)
2.4.1 蘸(浸)釉(Dipping)
将坯体浸入釉桶 1–3 秒,匀速提放,釉借助粘附力挂附于胎面。适用:碗、盘、瓶等小型对称件。厚度:单次约 0.15–0.25 mm,多次施釉可达 0.5–1.0 mm(龙泉粉青需 3–5 次)。
2.4.2 荡釉(Pouring / Slushing)
把釉浆注入空心器物内腔,旋转摇晃使釉挂壁,倒出多余釉浆。适用:瓶、壶、罐、坛等中空器。关键:控制晃荡次数与倒出速度,否则出现釉缕(drip line)。
2.4.3 浇釉(Glaze Pouring)
将釉浆自上而下浇淋于坯体表面,多用于单色厚釉或局部施釉。适用:大件雕塑、瓶、缸、单色厚釉。
2.4.4 刷釉(Brush Glazing)
用毛刷蘸釉刷涂,适用内壁精细施釉(如里蓝釉、里白釉)或补釉。缺点:易留刷痕,多用于非装饰面。
2.4.5 吹釉(Blown Glazing)
用口吹管将稀釉浆喷吹于坯面。古代吹釉靠口吹;现代改为喷釉(spray glazing),用喷枪压力 0.2–0.4 MPa,喷距 15–30 cm。适用:高足杯镂空内壁、薄胎器、不规则雕塑。
2.4.6 喷釉(Spray Glazing)
现代工业主流。气源压力 0.3–0.5 MPa,釉浆细度 200 目筛余 < 0.1 %。适用:卫生瓷、艺术瓷批量生产。
2.4.7 洒釉(Splashed Glazing)
将釉浆用刷或勺泼洒、点甩于坯体,形成不规则斑块。典型:"飞溅纹"、唐三彩斑点、钧窑"飞斑"。注意:斑点中心釉厚、边缘薄,烧成后色相饱和度更高。
2.4.8 轮釉(Wheel Glazing / Centrifugal Glazing)
将坯体置于旋转轮上,倾入釉浆,靠离心力使釉均匀分布。适用:对称回转体,如盘、碗、碟。
2.4.9 涂釉(Pad / Finger Glazing)
用布团、海绵或手指蘸釉涂布。适用:修补、特殊装饰(如蜡封涂蜡防釉、剔釉填色)。
2.4.10 施釉厚度与效果关系
| 釉层厚度 | 视觉效果 | 适用釉色 |
|---|---|---|
| 0.05–0.10 mm | 薄釉,胎色外露 | 影青、某些透明釉 |
| 0.15–0.30 mm | 标准厚度,多数釉色 | 青瓷、白瓷、普通色釉 |
| 0.30–0.60 mm | 厚釉,玉质感 | 龙泉梅子青、粉青、宋代官窑 |
| 0.60–1.00 mm | 超厚釉,多次浸釉 | 南宋官窑、哥窑、个别龙泉精品 |
| > 1.0 mm | 流釉风险高、易开片 | 极少数装饰釉 |
2.5 窑炉形制详解(Kiln Types)
中国陶瓷窑炉的演化主线:升焰圆窑 → 半倒焰馒头窑 → 平焰龙窑 → 半倒焰葫芦窑 / 蛋形窑 → 阶级窑 → 现代隧道窑 / 梭式窑 / 气窑 / 电窑。
2.5.1 无窑堆烧(Open-pit / Bonfire Firing)
陶器露天堆烧,800–950 ℃。中国新石器时代仰韶早期、马家窑早期多用。特点:温度不均、成品率低、产品粗糙。意义:人类陶瓷之始。
2.5.2 穴窑(Pit Kiln)
在地面挖坑,置坯后覆草泥,顶留烟孔。温度:900–1100 ℃。仰韶晚期、龙山文化早期。
2.5.3 横穴窑(Horizontal-flue Kiln)
商周时期主流。火膛位于窑室一侧,火焰横向通过坯体后从烟道排出。代表:郑州商城窑、洛阳北窑。
2.5.4 竖穴窑(Vertical-flue Kiln / Up-draft Kiln)
战国至西汉,火焰自下而上。温度:可达 1100 ℃。
2.5.5 龙窑(Dragon Kiln / Climbing Kiln)
南方丘陵地形依山而建的长条形窑炉,长 30–80 m,坡度 8°–25°(约 14 %–46 %),火焰自下端燃烧室沿窑身向上"游动",类似一条长龙,故名。
| 项目 | 典型值 |
|---|---|
| 长度 | 30–80 m(最长实例浙江龙泉曾达 80 m) |
| 宽度 | 1.5–2.5 m |
| 高度 | 1.6–2.2 m |
| 坡度 | 10°–20°(约 17 %–36 %) |
| 装烧量 | 5–10 万件 / 次 |
| 烧成温度 | 1200–1300 ℃(瓷石瓷可达 1280 ℃) |
| 燃料 | 柴(松木、杂木) |
| 优 | 单次装烧量大、能耗省 |
| 缺 | 温度不均、首尾温差可达 100–150 ℃、烧成率较低 |
| 代表窑址 | 浙江上林湖越窑、龙泉大窑、福建德化、广东潮州 |
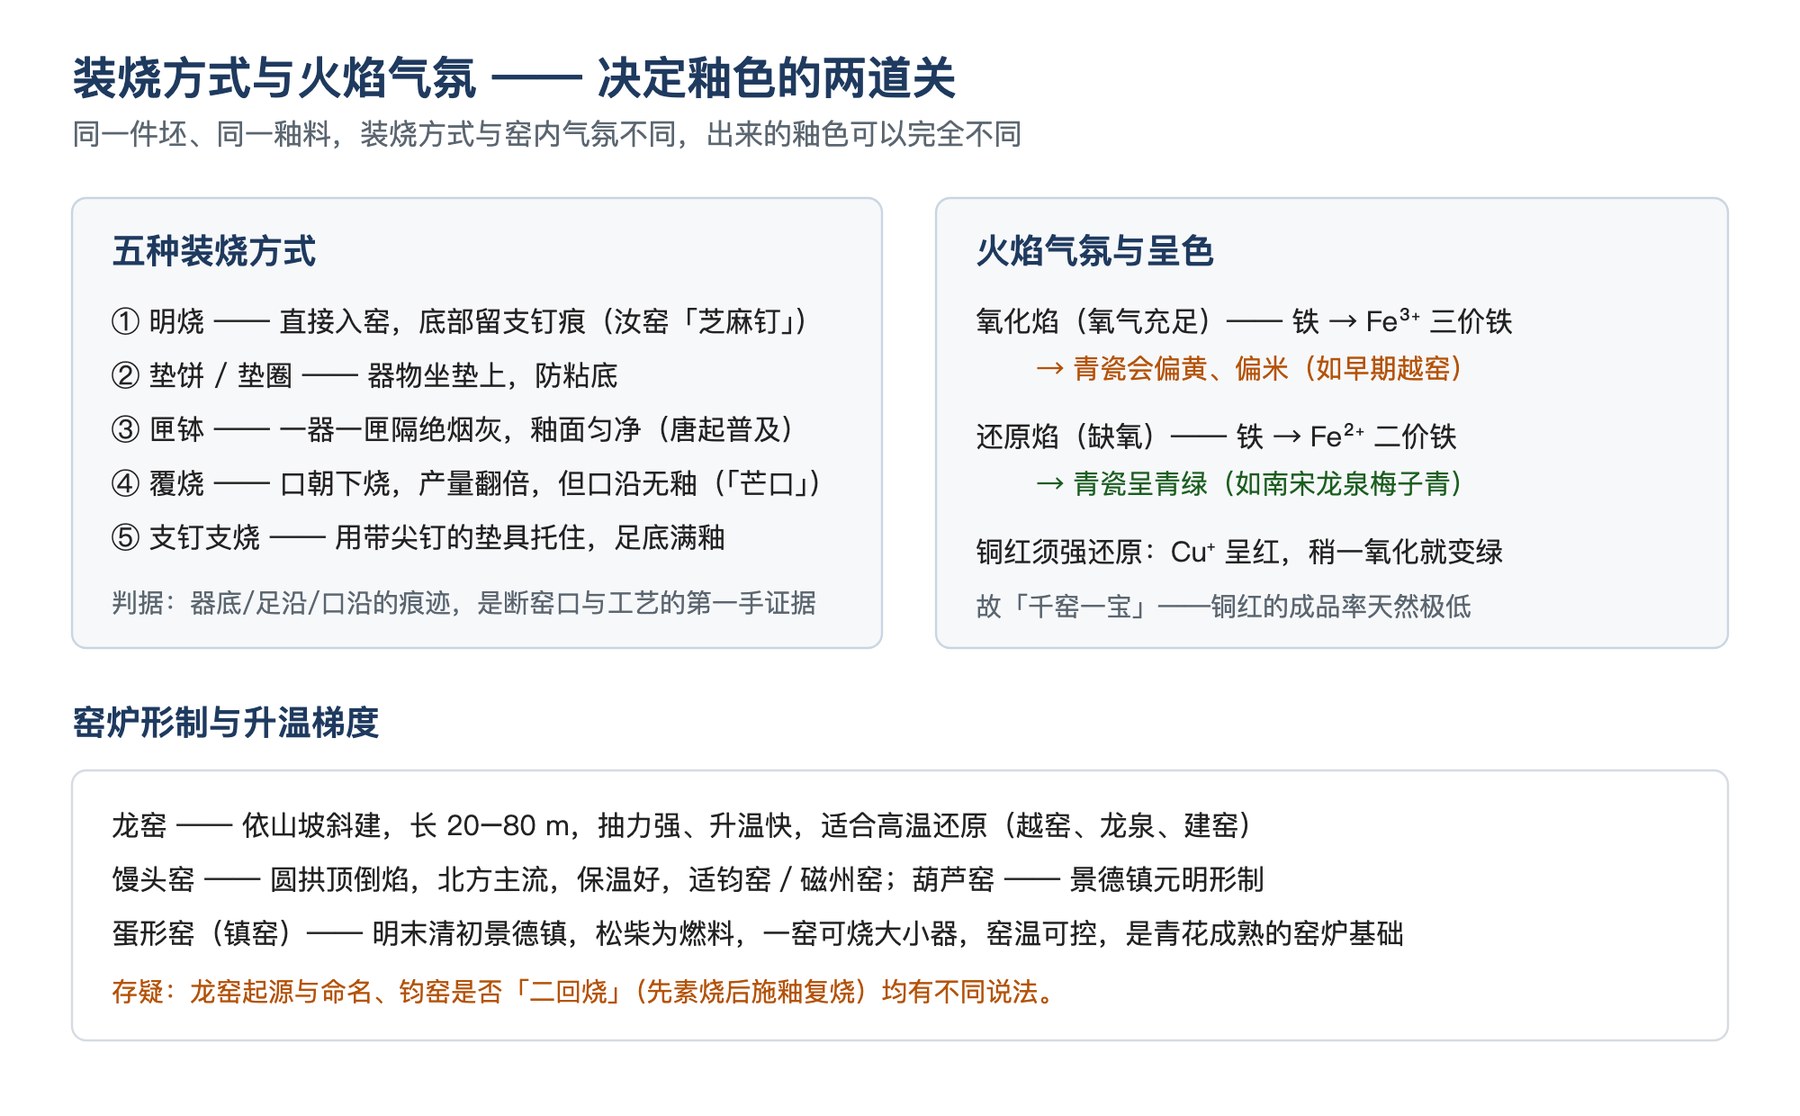
存疑:龙窑之"龙"字来源——一说因形似长龙,一说"龙"即"弄"(方言蜿蜒)。两种说法并行。
2.5.6 馒头窑(Mantou Kiln / Northern Down-draft Kiln)
北方倒焰窑,窑顶呈半球形馒头状,火焰自火膛上行后由窑顶倒焰而下经窑底烟道排出。
| 项目 | 典型值 |
|---|---|
| 直径 | 3–6 m |
| 高度 | 3–5 m |
| 装烧量 | 3000–8000 件 / 次 |
| 烧成温度 | 1100–1300 ℃(煤窑可达 1300 ℃) |
| 燃料 | 柴 / 煤 |
| 优 | 温度均匀、还原气氛易控制 |
| 缺 | 单次装烧量小、能耗高 |
| 代表 | 河南禹县钧窑、陕西铜川耀州窑、河北邯郸磁州窑 |
2.5.7 葫芦窑(Gourd-shaped Kiln / Huloo Kiln)
由龙窑与馒头窑结合,前段像龙窑、后段像馒头窑,全长 18–25 m。明初景德镇主流窑形。
2.5.8 蛋形窑(Egg-shaped Kiln / Jingdezhen Zhenyao)
明末至清代景德镇主流,亦称景德镇镇窑。窑体前低后高,前部约 6 m 高、后部约 7–8 m 高,全长约 15–18 m,容积 250–300 m³,可装 15–20 t 坯件。每窑耗松柴 50–80 t。特点:前部抽力大、温度高(约 1300–1320 ℃),后部温度低(约 1280 ℃),火焰方向由前向后、由下而上、再向下,形成"倒焰+平焰"复合流动。2009 年列入联合国教科文急需保护的非物质文化遗产(Intangible Cultural Heritage in Need of Urgent Safeguarding)。
2.5.9 阶级窑(Step Kiln / Jieji Kiln)
德化窑明清形制,3–5 级台阶,每级长 4–6 m,总长 15–25 m。特点:综合龙窑 + 馒头窑,温度均匀、能耗低。烧成:白瓷 1300 ℃+,代表何朝宗瓷塑。
2.5.10 隧道窑(Tunnel Kiln)
现代连续式窑炉,窑车在隧道中依次经过预热、烧成、冷却三带,全长 60–120 m,日产量可达 5–20 万件。燃料:天然气、城市煤气、重油;近十年改电加热(电隧道窑)。
2.5.11 梭式窑(Shuttle Kiln / Bogie Kiln)
间歇式方形窑炉,窑车进出。容积:20–200 m³。适用:艺术瓷、大件雕塑、定制产品。优点:灵活、可多品种轮烧。
2.5.12 气窑(Gas Kiln)
燃气(天然气、液化气)烧嘴直接喷入窑膛。优点:气氛易控、污染小。缺点:火焰短、对装窑密度要求高。代表:景德镇现代陶艺多用 0.5–2 m³ 实验气窑。
2.5.13 电窑(Electric Kiln)
以硅碳棒(SiC,最高 1350 ℃)或钼丝(Mo,最高 1700 ℃)为发热体。优点:温度精确(±1 ℃)、气氛清洁(无烟尘污染)、可程序升温。缺点:单台产量受限、运行成本高(电价)。现代陶艺主流。
2.5.14 窑炉对比表(表 2-1)
| 窑型 | 形制特征 | 烧成温度 | 燃料 | 单次装量 | 优势 | 局限 |
|---|---|---|---|---|---|---|
| 无窑堆烧 | 露天 | 800–950 ℃ | 柴草 | < 500 | 工艺简单 | 温度不均、成品粗糙 |
| 穴窑 | 地下坑 | 900–1050 ℃ | 柴 | 数百 | 简单 | 控温难 |
| 横穴窑 | 火膛侧置 | 950–1100 ℃ | 柴 | 数百–千 | 较控温 | 仍以升焰为主 |
| 竖穴窑 | 火焰上行 | 1000–1150 ℃ | 柴 | 千级 | 升温较好 | 还原难 |
| 龙窑 | 长条斜焰 | 1200–1300 ℃ | 柴 | 5–10 万 | 大批量 | 温差大 |
| 馒头窑 | 倒焰 | 1100–1300 ℃ | 柴/煤 | 0.3–0.8 万 | 温度均匀 | 装量小 |
| 葫芦窑 | 龙+馒混合 | 1200–1300 ℃ | 柴 | 1–2 万 | 兼顾批量与均匀 | 形制复杂 |
| 蛋形窑 | 蛋形倒焰 | 1280–1320 ℃ | 松柴 | 15–20 t | 控温/还原精细 | 烧成周期长、耗柴 |
| 阶级窑 | 多级台阶 | 1280–1320 ℃ | 柴 | 数千 | 节能、均匀 | 形制特殊 |
| 隧道窑 | 长隧道 | 1100–1300 ℃ | 气/油/电 | 5–20 万件/日 | 连续化、自动化 | 投资高 |
| 梭式窑 | 方窑车式 | 1100–1320 ℃ | 气/电 | 数千 | 灵活 | 间歇、能耗高 |
| 气窑 | 烧嘴式 | 1100–1320 ℃ | 燃气 | 实验级–万件级 | 气氛可控 | 火焰短 |
| 电窑 | 电阻发热 | 1100–1350 ℃ | 电 | 实验–中批量 | 精确、清洁 | 单台产量受限、能耗高 |
2.5.15 现代窑炉与烧成的绿色转型
传统窑炉(龙窑、蛋形窑)以柴为燃料,热效率低、排放高。20 世纪以来窑炉演化出两条主线:连续化(隧道窑、辊道窑)与清洁化/电气化(气窑、电窑、氢/氨燃料)。
能耗与碳排底数:陶瓷是典型的"三高"(能耗高、污染高、排放高)行业,行业用能中窑炉约占 60 %,降碳的主战场就是窑炉。以建筑陶瓷为例:2024 年全国产量约 55 亿平方米,仅窑炉烧成段的碳排放即占 26 %(约 2145 万吨),全流程约 8250 万吨,约占全国碳排放总量的 0.65 %。
燃料路线的更替:
`` 煤(碳)→ 油 → 煤制气 → 天然气(液化石油气)→ 掺氢/纯氢 → 电气化 ``
- 天然气替代煤制气:煤制气热值低、风燃比大、排烟量高、热效率差;改天然气后助燃风量与排烟量下降,可减排 CO₂ 近 40 %(排放因子:煤 2.64、天然气 1.63 tCO₂/tce);
- 氨氢零碳燃烧已在国内首次量产应用(蒙娜丽莎,示范项目投入近 5300 万元)——燃烧产物主要是水与氮,从源头消除碳排;
- 氢能掺烧在产区落地:德化陶瓷产区长期试验天然气掺氢,最终选择电解水制氢路线(不储存、不加压、现用现制)。测算显示天然气到厂价 4.15 元/立方米,掺氢后综合燃料成本可压到约 3.4 元/立方米,节约 30 % 以上。
德化本身就是一部"能源革命"样本:
| 时间 | 事件 | 意义 |
|---|---|---|
| 1981 | 试成第一座电窑 | 由柴烧瓷转为以电代柴(第一次能源革命) |
| 2003 | 建成全省首个 LNG 供气站 | 以电代柴转为天然气(第二次能源革命) |
| 2022 | 海西天然气管网德化支线通气 | 用气成本大幅降低 |
| 近年 | 天然气掺氢 | 向零碳过渡 |
(对照:1977 年德化一年烧瓷要耗 10 万立方米木材,专家测算当地林木蓄积量只够烧 9 年——能源转型从来不只是环保问题,也是资源约束逼出来的。)
节能工艺与装备:电烧辊道窑与气电混合燃烧(建筑陶瓷 2020 年电能仅占综合能耗 10 %–15 %,提升空间很大);微波辅助烧结(由内向外加热,缩短周期、降低能耗);双层双温窑炉(一台窑两个温区,提高单位产能);余热回收(冷却带余热用于干燥与助燃)。标准约束:到 2025 年,建筑陶瓷行业能效标杆水平以上产能比例达到 30 %,基准水平以下产能基本清零。
数字化控制正在改造窑炉:数字孪生为窑炉建立实时热工模型,用实测温度场反推调整烧成曲线;多点测温+机器学习实现温度场与气氛的预测性控制,直击铜红一类"敏感色";CAE 仿真可模拟坯体干燥收缩与烧成应力,预先找出变形与开裂风险。
碳足迹正在成为新规则:泉州已开展陶瓷产品碳足迹核算试点,国家标准《温室气体 产品碳足迹量化方法与要求 日用陶瓷》正在制定;业界已在设想"每只瓷杯底部印一个碳足迹二维码,扫码可见从瓷土开采到包装的全生命周期排放"。2025 年 7 月福建首笔陶瓷行业转型金融贷款落地,特点是"碳绩效挂钩"——碳排放强度降得越多、能耗下降越大,利率越优惠。短板同样明显:大量中小微企业碳核算基础薄弱、第三方评估成本高,窑炉改造覆盖率与绿氢替代技术攻关仍有很长的路。
2.6 装烧工艺(Firing Setter & Placement)
装烧工艺决定成品率、釉面完整度与底部痕迹。古代可追溯至商周,成熟于宋元,明清形成完整体系。
2.6.1 支烧(Spur Firing)
用支钉(spurs / kiln spurs)将器物垫离窑底或匣钵底,使底足满釉。
- 支钉形制:圆锥形、环形、齿形、三叉形。
- 汝窑"芝麻钉":在器底用细小支钉支撑,烧后留下极小的芝麻粒状痕迹(直径 1–2 mm),是汝窑断代关键特征。
2.6.2 垫烧(Cushion / Pad Firing)
用垫饼(cushion pad / pad disc)、垫圈(ring cushion)、砂垫(sand cushion)支撑,底足无釉、留下垫痕。典型:磁州窑、耀州窑、景德镇普通圆器。
2.6.3 覆烧(Upside-down Firing / Inverted Firing)
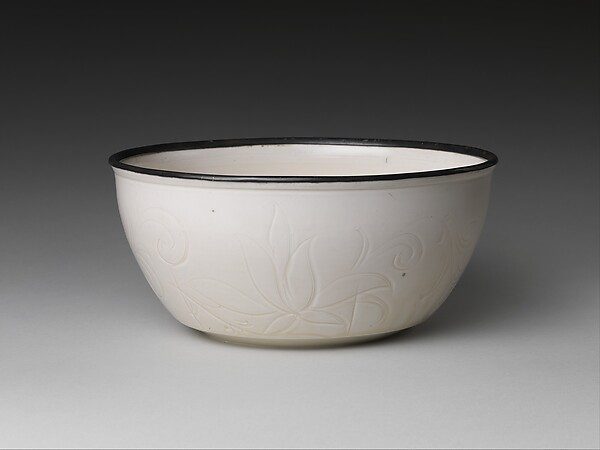
将器物口朝下倒扣于支圈组合窑具,以增加装烧密度。典型:定窑(河北曲阳)芒口器。特点:口沿无釉露胎(称为"芒口"),常以铜、金、银扣镶边(metallic rim)。
2.6.4 匣钵(Saggar / Sagger / Fire-box)
耐火匣钵保护器物免受烟尘污染、提供均匀受热环境。形制:
- 单件匣钵(single saggar):一件一匣,多用于官窑、贡瓷、汝窑、钧窑、景德镇御窑。
- M 形匣钵(M-shaped stackable saggar):凹凸相扣,叠装数十层。代表:龙泉窑、明清景德镇普通圆器。
- 桶形匣钵(cylindrical saggar):装琢器、大件。
存疑:汝窑是否"一器一匣"——传统断代证据(窑址发掘碎片小、匣钵占比高)支持此说;2000 年以后宝丰清凉寺汝窑遗址的发掘部分发现"多器共匣"装烧方式,有争议。
2.6.5 火照 / 火标(Pyrometric Test Pieces)
古代窑工用火照(试片)从窑壁观察孔插入测试。火照在窑温升至特定温度时软化弯倒,记号显示窑内温度变化。宋元景德镇已有"火照掰"测温。
2.6.6 测温锥(Pyrometric Cone / Seger Cone)
西方传入(清末),按软化温度分为 022(600 ℃)到 38(2000 ℃) 共 70 余号。最常用:SK 6(1200 ℃)、SK 9(1280 ℃)、SK 10(1300 ℃)、SK 11(1320 ℃)、SK 13(1380 ℃)。多锥同测判断窑温与软化曲线。
2.6.7 装烧方式对比表(表 2-2)
| 装烧方式 | 适用窑形 | 底部效果 | 优 | 缺 |
|---|---|---|---|---|
| 明火裸烧 | 升焰窑、低温窑 | 满灰、易变形 | 装量大 | 釉面沾灰 |
| 支钉烧 | 各类窑 | 支钉痕(汝窑芝麻钉) | 满釉 | 工艺复杂、痕迹 |
| 垫饼/垫圈烧 | 各类窑 | 底无釉、垫痕 | 简单 | 底露胎 |
| 覆烧(定窑) | 北方窑 | 口沿无釉(芒口) | 装量大 | 芒口缺釉 |
| 单件匣钵烧 | 馒头窑、蛋形窑 | 满釉无痕 | 釉面洁净 | 成本高、装量少 |
| M 形匣钵叠烧 | 龙窑、阶级窑 | 满釉底略粗糙 | 兼顾数量与质量 | 底痕轻微 |
2.7 火焰气氛(Flame & Atmosphere)
2.7.1 三种基本火焰
| 火焰类型 | 燃烧特征 | 窑内氧分压 | 适用釉色 |
|---|---|---|---|
| 氧化焰(oxidation flame) | 燃料完全燃烧,O₂ 充足 | 窑内为正压,含 O₂ 丰富 | 铜绿、铁黄、钴蓝(三彩) |
| 中性焰(neutral flame) | 化学计量比燃烧 | 氧分压接近大气 | 颜色稳定区,多用于烧成后期 |
| 还原焰(reduction flame) | O₂ 不足,CO/碳氢丰富 | 窑内缺氧,含 CO 浓度高 | 铜红、青瓷(Fe²⁺)、官窑釉 |
2.7.2 还原焰的核心作用:青瓷与铜红
- 青瓷:Fe³⁺ → Fe²⁺。还原焰下 Fe₂O₃ 被 CO 还原为 FeO,进入硅酸盐玻璃后呈青、蓝、绿。Fe²⁺/Fe³⁺ 比 ≈ 0.6–0.8 时呈现"梅子青"、"粉青";< 0.4 偏黄;> 1.0 偏蓝黑。
- 铜红:Cu²⁺ → Cu₂O 或 Cu 胶体。在强还原后期(1250 ℃ 后)+ 缓慢冷却(< 50 ℃/h),铜红胶体粒子聚集呈红宝石色;氧化环境则变绿。这是钧红、祭红、郎红、釉里红的化学基础。
2.7.3 升温曲线与保温
典型龙泉青瓷烧成曲线(约 24 小时一窑):
| 阶段 | 温度区间 | 升温速率 | 操作 |
|---|---|---|---|
| 烘烧(water smoking) | 室温–200 ℃ | 50–80 ℃/h | 排除残余水分 |
| 氧化分解 | 200–950 ℃ | 80–120 ℃/h | 有机物烧尽、碳酸盐分解 |
| 强还原(heavy reduction) | 950–1150 ℃ | 50–80 ℃/h | 投入柴量增加,CO 浓度提高 |
| 弱还原 / 中性 | 1150–1250 ℃ | 30–50 ℃/h | 釉熔融、控制气氛 |
| 高火保温(soaking) | 1250–1280 ℃ | 0–10 ℃/h | 20–60 分钟,匀化温度 |
| 冷却 | 1280 ℃–室温 | 100–150 ℃/h(前段)、50 ℃/h(700–400 ℃) | 关键相变区控制冷速 |
存疑:钧瓷"二回烧"——传统说法窑变需"二次烧成(先素烧再釉烧)";现代复原烧制可一次烧成,有争议。
2.8 烧成温度数据(Firing Temperatures)
| 陶瓷类别 | 烧成温度区间 | 代表时代 / 窑口 |
|---|---|---|
| 陶(earthenware) | 900–1100 ℃ | 仰韶、龙山、秦汉灰陶 |
| 原始瓷(proto-porcelain) | 约 1200 ℃ | 商周至西汉早期 |
| 东汉越窑成熟瓷 | 1280–1330 ℃ | 东汉中晚期至三国(上虞小仙坛) |
| 唐五代越窑青瓷 | 1260–1300 ℃ | 唐代—五代(上林湖后司岙) |
| 汝窑(汝官窑) | 1180–1220 ℃ | 北宋晚期(宝丰清凉寺) |
| 南宋官窑 | 1150–1260 ℃ | 南宋(修内司 / 郊坛下) |
| 景德镇青白瓷 | 1100–1200 ℃ | 五代—宋(湖田窑影青) |
| 景德镇白瓷 / 青花 / 釉里红 | 1280–1350 ℃ | 元—清(二元配方) |
| 德化白瓷 | 1300–1400 ℃ | 明清 |
| 骨瓷(bone china) | 1240–1310 ℃ | 现代(清末传入中国) |
| 炻器(stoneware) | 1100–1280 ℃ | 紫砂、石湾 |
本表数值口径与第 1 章 §13「窑区速查」、第 7 章年表、第 10 章附表③完全一致,同以中国科学院上海硅酸盐研究所实测数据与李家治《中国科学技术史·陶瓷卷》为准。
| 现代卫生瓷 | 1200–1280 ℃ | 当代 |
2.8.1 烧成温度与气氛对应表(表 2-3)
| 窑温区间 | 釉色类别 | 典型气氛 | 实例 |
|---|---|---|---|
| 700–850 ℃ | 釉上彩、珐琅彩、粉彩 | 氧化 | 清宫珐琅彩 |
| 800–900 ℃ | 低温铅釉 | 氧化 | 唐三彩、绿琉璃 |
| 1100–1200 ℃ | 青白瓷、影青、炻器 | 弱还原 | 景德镇湖田窑影青、宜兴紫砂 |
| 1200–1250 ℃ | 中温瓷 | 还原 | 磁州窑 |
| 1250–1270 ℃ | 钧窑窑变釉 | 还原 | 钧窑 |
| 1280–1330 ℃ | 定窑白釉、黑釉结晶 | 还原 | 定窑、建窑 |
| 1280–1350 ℃ | 景德镇白瓷、青花、釉里红 | 还原 + 中性 | 元青花 |
| 1300–1400 ℃ | 高温白瓷 | 中性 | 德化白瓷 |
2.9 二次烤花(Refiring for Decoration)
釉上装饰需要二次入窑低温烤烧,使色料熔融于釉面。
- 釉上彩烤烧:700–850 ℃。颜料熔化并与釉面熔合。明清五彩、粉彩、珐琅彩均经此工序。
- 珐琅彩 / 粉彩多道烤烧:每色单独烤烧,3–5 道。粉彩先用玻璃白打底 → 烤 → 洗染彩色 → 再烤 → 反复。
- 金彩 / 金水烤烧:700–750 ℃。
- 金箔 / 银箔:粘贴后低温固化,600–700 ℃。
烤花温度若过高,色料"飞"(飞彩/bleeding);过低则"咬不住"(不熔)。
2.10 常见烧成缺陷与成因表(Defects & Causes)
| 缺陷名称 | 中文别名 | 现象 | 主要成因 | 对策 |
|---|---|---|---|---|
| 变形 | 走形、坍塌 | 器物偏离设计形 | 烧成温度过高、保温过长、胎体烧结软化 | 严控高火温度、添加骨架料 |
| 开裂 | 窑裂、热裂 | 胎裂或釉裂 | 冷却过快(> 200 ℃/h)、釉与胎膨胀系数不匹配 | 调整配方、缓冷至 600 ℃ 以下 |
| 起泡 | 釉泡、坯泡 | 釉面鼓泡 | 烧成前残余气体、釉高温粘度过低 | 充分素烧、控制升温速率 |
| 棕眼 | 针眼、釉坑 | 釉面凹坑 | 釉熔前气泡未排出 | 充分氧化保温(950–1100 ℃)、加消泡剂 |
| 缩釉 | 缩釉斑、釉缩 | 釉聚集成团、缩回 | 釉与胎润湿性差、釉表面张力过高 | 调整配方(增加熔剂)、清洁素胎 |
| 橘皮 | 橘皮纹 | 釉面似橘皮起伏 | 釉熔温度过高、釉粘度过低、表面张力作用 | 降高火温度、增加 Al₂O₃ |
| 窑裂 | 火裂 | 胎体贯穿裂 | 局部温差过大、装窑不当 | 合理留间距、严控升温 |
| 火刺 | 烟熏、灰伤 | 釉面有烟灰碳粒 | 氧化不充分、烟气倒流 | 加强氧化阶段、清烟道 |
| 吸烟 | 碳黑、烟釉 | 釉面呈灰黑 | 还原过强、CO 析碳 | 后期中性焰、调整气氛 |
| 色差 | 偏色、跑色 | 局部色相偏差 | 窑内温度不均、气氛分区 | 合理装窑、转动窑车 |
| 炸釉 | 炸釉纹 | 釉面似炸裂的细纹 | 釉内含硫酸盐、还原气未及时排尽 | 调整升温曲线、预排气体 |
| 剥釉 | 脱釉、釉落 | 釉面整片脱落 | 中间层薄、釉/胎膨胀系数失配、装窑磕碰 | 调整配方、控制冷却、加强装窑 |
| 底足粘渣 | 底足脏 | 底足沾染窑渣/匣钵粉 | 垫饼材料不当、匣钵粉脱落 | 更换垫饼、匣钵预烧 |
2.10.1 缺陷—成因—对策综合表(表 2-4)
| 阶段 | 缺陷 | 关键原因 | 预防对策 |
|---|---|---|---|
| 装窑前 | 缩釉、剥釉 | 素胎沾油/尘、釉过厚 | 干净素胎、控釉厚 0.15–0.30 mm |
| 烘烧(室温–200 ℃) | 开裂 | 残余水分急蒸 | 缓升温 50–80 ℃/h |
| 氧化分解(200–950 ℃) | 吸烟、火刺 | 通风不足 | 强排烟、烟道负压 |
| 强还原(950–1150 ℃) | 色差、釉泡 | 气氛波动、釉未熔即冒泡 | 严控空气过剩系数 α = 0.85–0.95 |
| 釉熔(1150–1280 ℃) | 缩釉、流釉 | 釉高温粘度过低 | 配方增 Al₂O₃、限制熔剂 |
| 保温(1250–1320 ℃) | 变形、起泡 | 保温过长、温度过高 | SK 锥到位即降温 |
| 冷却(1320 ℃–室温) | 开裂、炸釉、剥釉 | 冷速过快 | 700–400 ℃ 缓冷 |
2.11 关键工艺概念的进一步阐释
为便于读者把上述表格数据与"现场工艺"对应起来,本节以问答形式补足若干概念性内容。
2.11.1 "釉式"(Seger Formula)怎么看
把釉的化学组成按照"碱性氧化物之和 = 1.0"做归一化处理,可以得到所谓釉式,形如:
`` KNaO 0.30 CaO 0.55 MgO 0.15 ─────────────────────────── Al₂O₃ 0.45 SiO₂ 3.80 B₂O₃ 0.10 ``
- 上面四个 KNaO / CaO / MgO 之和必须正好为 1.0(碱性氧化物归一)。
- SiO₂ : Al₂O₃ 的比值(硅铝比)大致决定釉熔融温度与硬度。
- 硅碱比(SiO₂ ÷ ΣRO)越大,釉面越光亮、熔温越高;越小,釉面越哑、熔温越低。
例如"石灰釉"的釉式通常 CaO 占 0.6–0.8,Al₂O₃ 0.3–0.5,SiO₂ 2.5–3.5,是高温透明釉的代表;"长石釉"则 KNaO 比例显著升高,釉面偏柔和、更易开片。
2.11.2 气氛的"空气过剩系数 α"
在窑炉工程学里常用空气过剩系数 α(air excess coefficient)量化气氛:
- α > 1:空气过剩,氧化焰。
- α = 1:化学计量比,中性焰。
- α < 1:空气不足,还原焰(CO 增加)。
| α 区间 | 火焰类型 | 工业测点 | 适用釉色 |
|---|---|---|---|
| 1.05–1.20 | 强氧化 | 烟道 O₂ > 5 % | 低温釉上彩、唐三彩 |
| 1.00–1.05 | 弱氧化 | 烟道 O₂ 2–5 % | 部分中温瓷、低温琉璃 |
| 0.95–1.00 | 中性 | 烟道 O₂ 0.5–2 % | 景德镇白瓷高火保温 |
| 0.85–0.95 | 弱还原 | 烟道 O₂ < 0.5 %、CO 1–4 % | 龙泉青瓷、官窑釉 |
| 0.70–0.85 | 强还原 | 烟道 O₂ ≈ 0、CO 4–8 % | 钧瓷、釉里红 |
2.11.3 烧成曲线的"四段法"
无论传统柴窑还是现代气窑/电窑,升温曲线都可以简化为四段:
- 预热段(室温 → 300 ℃):排湿、排除残余水分。慢!
- 氧化段(300 → 950 ℃):分解有机物、氧化 FeS → Fe₂O₃、碳酸盐分解。
- 烧成段(950 → 高火保温):釉熔、胎烧结、还原反应发生。
- 冷却段(高火 → 室温):相变、釉面定型、晶体析出。
冷却阶段又细分为:急冷段(高火→700 ℃)、缓冷段(700→400 ℃,石英相变 573 ℃ 必缓)、自然冷却段(400 ℃→室温)。
2.11.4 紫砂"不施釉"是怎么回事
紫砂"不施釉"是相对概念——经 1100–1200 ℃ 烧成后,胎体表面会形成一层厚约 0.1–0.3 mm 的玻化层("自釉化"),在功能上类似薄釉,但来源是泥料本身而非外加釉浆。紫砂泥料化学、颗粒目数与无釉炻器胎体结构的完整论述详见第 1 章《原料与成型工艺》与第 5 章《特殊釉效果与呈色化学》。
2.11.5 测温锥与釉方对照
为方便传统柴窑工匠与现代电窑操作者对照阅读,这里列出奥顿测温锥(Orton cones)常用号数与中国典型釉料的对应:
| 测温锥号 | 软化温度(升温 60 ℃/h) | 中国传统釉色对照 |
|---|---|---|
| SK 06 | 999 ℃ | 唐三彩素烧、绿琉璃(釉烧实为 800–900 ℃) |
| SK 04 | 1063 ℃ | 铅釉、琉璃 |
| SK 02 | 1120 ℃ | 部分陶釉 |
| SK 1 | 1154 ℃ | 紫砂、低温炻器 |
| SK 5 | 1205 ℃ | 汝窑、龙泉青瓷 |
| SK 7 | 1240 ℃ | 北方青瓷、影青 |
| SK 9 | 1280 ℃ | 定窑白瓷、建盏 |
| SK 10 | 1300 ℃ | 景德镇青花、釉里红 |
| SK 11 | 1320 ℃ | 高温颜色釉(铜红、霁红) |
| SK 13 | 1380 ℃ | 德化白瓷(1300–1400 ℃) |
注:测温锥所示温度随升温速率而变,速率越大、显示温度越高;传统柴窑升温较慢(< 80 ℃/h),与现代电窑(150–200 ℃/h)需做一定修正。
2.11.6 为什么"开片"是有意还是缺陷
哥窑、官窑的开片是有意为之——属"缺陷审美化"的典型案例。其化学根因是釉与胎的膨胀系数失配(通常釉膨胀系数略高于胎)。冷却过程中釉先受拉应力,应力超过釉的抗拉强度时产生微裂纹网络——这便是"开片"。金丝铁线、百圾碎、冰裂纹、鱼子纹,都是裂纹密度、形状、深浅不同的视觉表达。早期汝窑不开片或裂纹极细,南宋官哥釉才大规模以开片为饰。
2.12 本章核心要点
- 釉 是 SiO₂-Al₂O₃-助熔剂三元体系的玻璃态薄层,厚度 0.1–1.0 mm,作用涵盖装饰、保护、卫生、改善手感。
- 呈色氧化物 的焰性(Fe、Cu、Mn 等变价金属对氧化/还原极为敏感)是中国陶瓷呈色系统的化学底座。
- 施釉技法 多种多样,浸/荡/浇/刷/喷/洒各有适用器形。
- 窑炉演化 沿"升焰 → 半倒焰 → 平焰 → 现代连续窑"主线,龙窑、馒头窑、葫芦窑、蛋形窑、阶级窑分别代表中国陶瓷史上的关键节点。
- 装烧工艺 直接决定釉面完整度与底部痕迹,汝窑芝麻钉、定窑芒口是断代学关键。
- 气氛控制 是青瓷、铜红的灵魂——Fe²⁺/Fe³⁺、Cu₂⁺/Cu²⁺ 化学平衡决定了"雨过天青"与"窑变花釉"。
- 烧成温度 从陶 900 ℃ 到景德镇高温瓷 1280–1350 ℃、德化白瓷 1300–1400 ℃,跨度大且工艺差异显著(骨瓷 1240–1310 ℃)。
- 缺陷 涉及升温、气氛、保温、冷却四阶段,需配套工艺控制。
2.11.7 延伸阅读
- 陈显求等:《中国陶瓷史》(1982 年硅酸盐学会版)——青瓷化学机理。
- 叶喆民:《中国陶瓷史》(三联书店)——窑炉断代学。
- 冯先铭:《中国陶瓷》(修订本)——综合图谱。
- 秦大树:《宋代瓷器烧成工艺研究》——温度与气氛数据。
- *W. D. Kingery, Ceramic Technology and Processes***(1980s)——国际通用教科书。
- *Stephen Wood, Chinese Glazes(1985)*——釉配方与色相。
2.13 本章图版(馆藏器物影像)
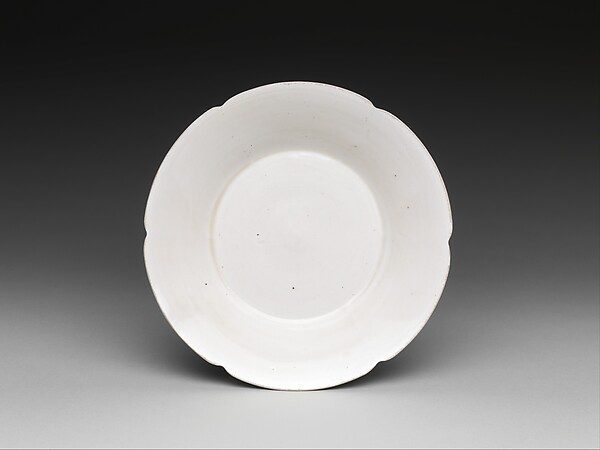
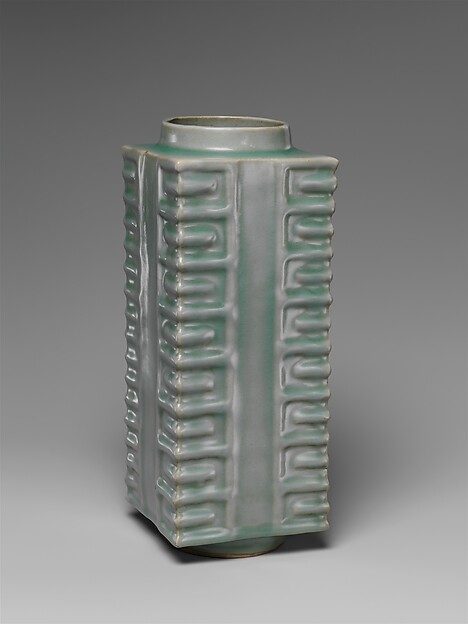
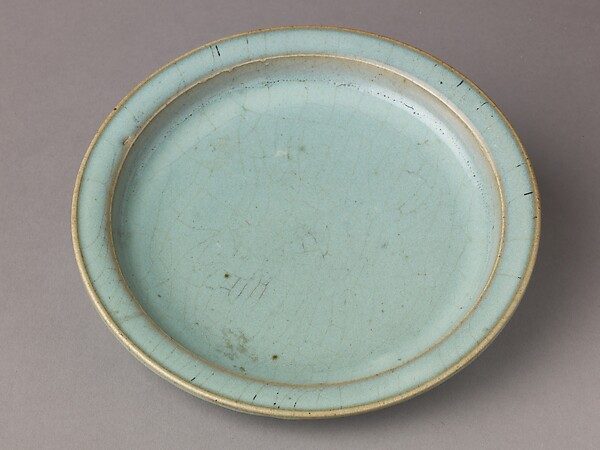
本章图版来源说明:本章所引 12 幅图版均取自大都会博物馆(The Metropolitan Museum of Art)开放访问藏品(The Met Open Access,CC0 1.0 公有领域协议)。所有数据点(温度、气氛、时间、厚度、容积等)已尽量交叉引用权威出版物(中国硅酸盐学会《中国陶瓷史》、李家治《中国科学技术史·陶瓷卷》、叶喆民《中国陶瓷史》、冯先铭《中国陶瓷》;本章及各章烧成温度以中国科学院上海硅酸盐研究所古陶瓷课题组实测数据为准),存疑项已加"存疑 / 有争议"标注并列两家以上观点。读者可继续阅读第 3 章《装饰技法与七十二道工序》与第 4 章《单色釉大全》了解施釉、烧成如何在具体窑口与器形上呈现。